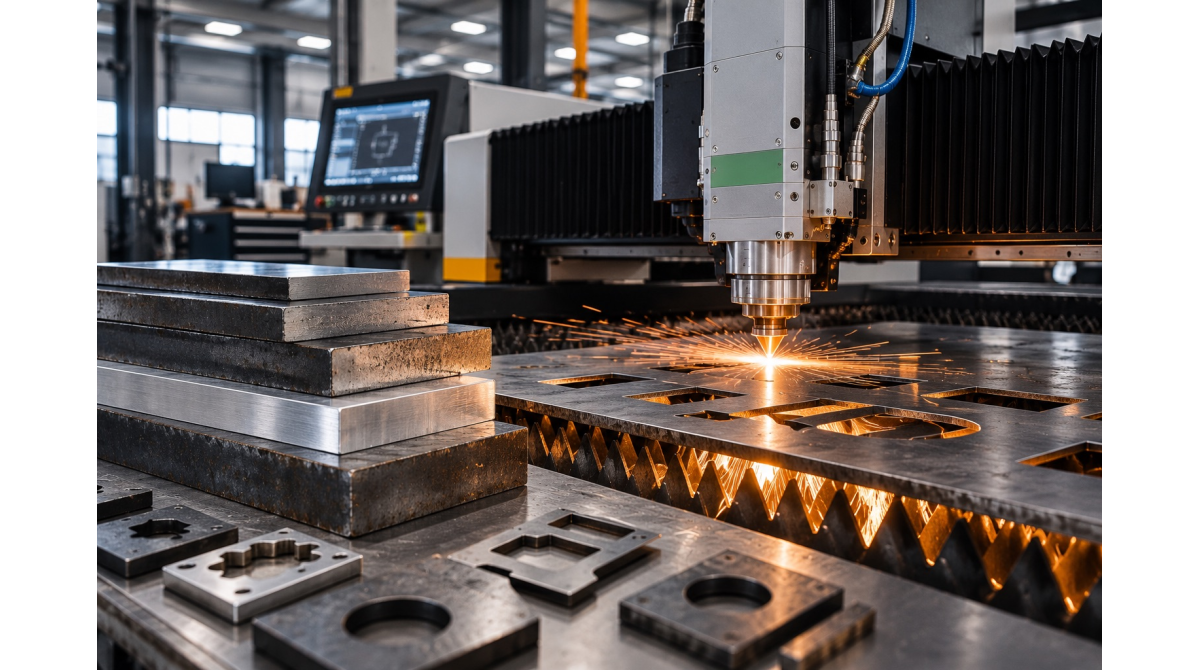
Лазер у верстаті розплавляє метал, а газ, що виходить із сопла ріжучої голівки, видуває розплав із зони різу і захищає лінзу від бризок. Від того, який газ подається, залежить колір і чистота кромки, швидкість різання, максимальна товщина і собівартість кожного метра різу. Помилка з вибором газу часто виглядає як «поганий верстат», хоча сам лазер працює нормально.
На практиці використовують три варіанти: кисень, азот і стиснене повітря. Кожен має свою нішу, і на більшості виробництв з часом з'являються щонайменше два з них.
Як газ бере участь у лазерному різанні
Газ виконує дві роботи. Механічна: струмінь під тиском виносить рідкий метал через нижню частину різу. Якщо тиску чи витрати не вистачає, розплав застигає знизу у вигляді грату. Хімічна: газ або вступає в реакцію з металом, або, навпаки, ізолює зону різу від кисню повітря. Саме ця друга функція пояснює, чому кисень і азот дають настільки різний результат на тому самому листі.
Кисень: різання вуглецевої сталі
При різанні киснем розігріте залізо окиснюється, і ця реакція виділяє багато тепла. Фактично лазер лише запускає процес, а значну частину енергії для розплавлення дає горіння металу в струмені кисню. Тому на кисні волоконний лазер невеликої потужності ріже досить товсту вуглецеву сталь: там, де азоту вже не вистачає, кисень дозволяє вийти на товщини 12-20 мм і більше залежно від потужності джерела.
Тиск кисню при цьому невисокий, зазвичай у межах 0,3-1,5 бар для товстого листа і трохи вищий для тонкого. Витрата газу відносно невелика, тож кисневе різання економне за газом.
Мінуси кисню
Кромка після кисню вкрита тонким шаром окалини темного кольору. Для деталей, які потім зварюють, це зазвичай не заважає, але під порошкове фарбування окалину часто доводиться знімати, інакше фарба відшаровується разом з нею. Друге обмеження стосується швидкості на тонкому листі: до 3-4 мм кисень ріже помітно повільніше за азот на тій самій потужності, бо реакцію окиснення не можна прискорити довільно, інакше кромка підгоряє. Третє: кисень не підходить для нержавійки й алюмінію, на них утворюються тугоплавкі оксиди, і кромка виходить брудною та нерівною.
Чистота кисню
Для лазерного різання використовують кисень чистотою 99,5% і вище. Домішки знижують швидкість реакції, і на товстому металі це відразу видно: з'являється грат, кромка стає шорсткою, а при проколюванні зростає ризик вибуху розплаву. Технічний кисень нижчої чистоти, який купують для газового різання, на лазері часто дає нестабільний результат.
Азот: чиста кромка без окислення
Азот інертний і з металом не реагує. Він витісняє повітря із зони різу, тому кромка залишається світлою, металевого кольору, без окалини. Для нержавіючої сталі це основний варіант, бо тільки так зберігається вигляд і корозійна стійкість кромки. Алюміній, латунь, оцинкована сталь теж зазвичай ріжуться азотом.
Вуглецеву сталь азотом різати теж можна. На тонкому листі це навіть швидше, ніж киснем, і деталі одразу йдуть під фарбування без зачистки. Але вся енергія на розплавлення тепер іде лише від лазера, тож на товщинах від 6-8 мм і вище для азотного різання потрібна вже серйозна потужність джерела.
Тиск і витрата азоту
Азот подають під високим тиском, зазвичай 10-20 бар, а на товстій нержавійці й більше. Витрата при цьому в рази вища, ніж у кисню, і зростає з діаметром сопла і товщиною металу. Для цеху, що ріже нержавійку щодня, витрати на азот стають однією з помітних статей собівартості, тому питання, звідки брати газ, варто вирішити ще до покупки верстата.
Для лазерного різання беруть азот чистотою від 99,9%, а для нержавійки, де важливий світлий колір кромки, часто 99,99% і вище. Коли чистота нижча, кромка на нержавійці жовтіє або темніє через залишковий кисень.
Алюміній, латунь і оцинковка
Алюміній під азотом ріжеться з рівною кромкою, але на товстому листі знизу легко налипає грат, бо розплав алюмінію в'язкий і швидко застигає. Тут допомагає вищий тиск і правильне положення фокусу. Латунь і мідь відбивають частину випромінювання, тому їх ріжуть на азоті з обережно підібраними режимами і лише на верстатах, джерело яких має захист від відбитого променя. Оцинковану сталь зазвичай ріжуть азотом або повітрям: цинк біля кромки частково випаровується, і при різанні киснем кромка виходить гіршою.
Стиснене повітря: найдешевший варіант
Повітря приблизно на 78% складається з азоту і на 21% з кисню. Різання металу стисненим повітрям поєднує властивості обох газів: кисню в ньому достатньо, щоб трохи допомагати процесу, а основну роль виносу розплаву виконує тиск. Головна перевага в ціні: газ не треба купувати, його виробляє компресор прямо в цеху, і платите ви лише за електроенергію та обслуговування.
Повітрям добре ріжеться тонка вуглецева сталь, оцинковка, алюміній і нержавійка невеликої товщини, якщо до кромки немає високих вимог щодо кольору. На тонкому листі швидкість близька до азотної. Кромка трохи темніша, ніж після азоту, з легким оксидним шаром, але зазвичай без товстої окалини, як після кисню.
Вимоги до компресора і підготовки повітря
Звичайний цеховий компресор на 8 бар для лазерного різання не підходить. Потрібен компресор, що видає 13-16 бар і більше з достатньою продуктивністю, а також система підготовки повітря: осушувач і кілька ступенів фільтрації від масла, вологи і пилу. Масло і вода в повітрі потрапляють на захисне скло голівки, і воно виходить з ладу за лічені години. Економія на осушувачі чи фільтрах майже завжди закінчується частою заміною захисного скла і нестабільним різом.
Де повітря не підходить
На товстому металі повітря програє обом газам: для вуглецевої сталі кисень дає кращу кромку й більшу товщину, а для нержавійки, де важливий зовнішній вигляд, потрібен азот. Також повітря не варто використовувати для деталей, які потім зварюють без зачистки, якщо технологія зварювання чутлива до оксидів на кромці.
Порівняння газів за основними параметрами
| Параметр | Кисень | Азот | Стиснене повітря |
|---|---|---|---|
| Основні метали | Вуглецева сталь | Нержавійка, алюміній, латунь, вуглецева сталь | Тонка вуглецева сталь, оцинковка, алюміній, тонка нержавійка |
| Типовий тиск | 0,3-1,5 бар | 10-20 бар і вище | 10-16 бар |
| Вигляд кромки | Темна, з окалиною | Світла, без окислення | Трохи темніша за азотну |
| Швидкість на тонкому листі | Нижча | Висока | Висока |
| Товстий метал | Найкраще для вуглецевої сталі | Потребує великої потужності лазера | Слабкий варіант |
| Витрати на газ | Низькі | Найвищі | Електроенергія компресора |
Азот чи кисень для лазера: як вирішити на практиці
Питання «азот чи кисень» найчастіше виникає щодо вуглецевої сталі, бо для нержавійки відповідь і так очевидна. Тут варто дивитися на три речі: товщину, подальшу обробку деталі і обсяг.
Якщо лист тонкий, до 3-4 мм, і деталі йдуть під фарбування, азот або повітря дають швидший різ і кромку без окалини. Якщо лист товстий, від 8-10 мм, кисень ріже стабільніше і дешевше за газом, а окалина на таких деталях зазвичай не критична або знімається під час підготовки до зварювання. Проміжні товщини ріжуть по-різному залежно від потужності верстата і того, що важливіше конкретному замовнику: швидкість, ціна чи вигляд кромки.
Перемикання між газами на одному верстаті
Більшість сучасних верстатів підтримують підключення кількох газів одночасно з автоматичним перемиканням за програмою. Параметри тиску задаються в таблиці режимів різання для кожного матеріалу і товщини. Треба лише пам'ятати, що після перемикання в магістралі до голівки ще якийсь час лишається попередній газ, тому системи керування зазвичай роблять коротку продувку перед початком різу.
Звідки брати газ: балони, рампи, газифікатори, генератори
Для невеликих обсягів кисень і азот беруть у балонах. Це найпростіше рішення на старті, але при високій витраті азоту балон закінчується дуже швидко, і заміна балонів стає окремою рутиною. Коли споживання росте, переходять на рампи з кількох балонів або на кріогенні ємності з рідким газом і газифікатором.
Ще один варіант для азоту: власний генератор, який виділяє азот зі стисненого повітря. Він потребує стартових вкладень і місця в цеху, але знімає залежність від постачальника газу. Окупність генератора залежить від того, скільки азоту ріже виробництво, і рахувати її варто за реальною витратою, а не за рекламними прикладами.
Як порахувати витрати на газ
Ціни на кисень, азот і електроенергію змінюються, тому універсальної цифри «скільки коштує метр різу» не існує. Порахувати свою собівартість можна досить просто. Витрату газу для конкретного сопла і тиску видно з таблиць режимів верстата або з показників витратоміра. Множите її на час чистого різання за зміну і отримуєте добовий обсяг газу. Далі цей обсяг множите на ціну кубометра газу у вашого постачальника.
Для повітря рахунок інший: беруть потужність компресора й осушувача, час їхньої роботи і тариф на електроенергію, плюс витрати на заміну фільтрів і сервіс компресора. Для генератора азоту додаються вкладення в саме обладнання, які розподіляють на планований термін служби.
Коли такі розрахунки зроблені для двох-трьох варіантів, вибір зазвичай стає очевидним. Часто виявляється, що різати тонку вуглецеву сталь повітрям вигідніше, ніж азотом, а для нержавійки власний генератор азоту окупається лише при певному щоденному обсязі.
Газ під час проколювання
Перед кожним контуром лазер спочатку пробиває лист. На товстій вуглецевій сталі прокол зазвичай роблять киснем зі зниженим тиском, щоб розплав не бризкав угору на сопло і захисне скло. На азоті прокол товстого листа займає більше часу, а на нержавійці, навпаки, з азотом він стабільніший. Багато систем керування дозволяють задати для проколу окремий газ і тиск, відмінні від параметрів різання, і цим варто користуватися, щоб не втрачати час і не забризкувати оптику.
Типові помилки при роботі з газом
Часто проблема не в самому газі, а в тракті подачі. Тонкі шланги, довгі магістралі з великою кількістю з'єднань або недостатньо потужний редуктор не дають потрібної витрати при високому тиску, і манометр на балоні показує норму, а в голівці тиску вже не вистачає. Результат виглядає як грат на нижній кромці.
Інша поширена помилка: неправильний діаметр сопла під обраний газ. Для азоту на товстому металі потрібне сопло більшого діаметра, ніж для кисню, і якщо залишити «кисневе» сопло, розплав не виноситься повністю. Також регулярно зустрічається зношене або деформоване сопло, через яке струмінь газу йде не співвісно з променем.
Окремо варто сказати про вологість. Волога в стисненому повітрі чи в магістралі азоту від генератора з поганою підготовкою повітря швидко псує захисне скло і дає нестабільний різ, який важко пов'язати з газом, якщо не знати, куди дивитися.
Як вибір газу впливає на вибір верстата
Газ і потужність лазера пов'язані між собою. Якщо основна робота буде з нержавійкою під азотом, потужність джерела доводиться брати вищу, ніж для кисневого різання вуглецевої сталі тих самих товщин. Якщо ж більшу частину обсягу можна різати повітрям, варто одразу закладати в бюджет компресор високого тиску з осушувачем і фільтрацією, бо без нього верстат не покаже свою швидкість.
Тому, коли порівнюєте вартість лазерного верстата для різання металу різної потужності в нашому каталозі, рахуйте разом з ним і газове господарство: балони чи генератор азоту, компресор, редуктори, магістралі. Для однієї й тієї ж задачі дешевший верстат на азоті може обійтися дорожче в експлуатації, ніж потужніша модель, яка частину роботи виконує на повітрі.
Поширені запитання
Чи можна різати нержавійку киснем?
Технічно різ вийде, але кромка буде темною, з оксидами, і втратить корозійну стійкість. Для нержавійки використовують азот, а для тонкого листа без вимог до кольору кромки можна використовувати повітря.
Чи можна обійтися тільки стисненим повітрям?
Якщо цех ріже переважно тонкий лист до 3-4 мм і вимоги до кромки помірні, повітря може закрити більшу частину роботи. Для товстої вуглецевої сталі або нержавійки з чистою кромкою все одно знадобиться кисень чи азот.
Чим можемо допомогти ми в LaserSvit
Ми постачаємо волоконні лазерні верстати для різання металу і під час підбору завжди розбираємо з клієнтом, які метали й товщини він ріже і які гази для цього знадобляться. Це допомагає одразу зрозуміти, чи потрібен генератор азоту, чи достатньо балонів, і який компресор підійде для різання повітрям.
Що ми даємо клієнтам: консультацію з вибору верстата і газового обладнання під реальні задачі, пусконалагодження і навчання операторів, налаштування таблиць режимів для різних газів, гарантійне і післягарантійне обслуговування, запчастини й витратні матеріали, технічну підтримку українською мовою.
Якщо обираєте верстат або хочете перейти на інший газ на наявному обладнанні, телефонуйте нам або залишайте заявку на сайті. Допоможемо порахувати варіанти і підібрати конфігурацію під ваше виробництво.
Написати коментар