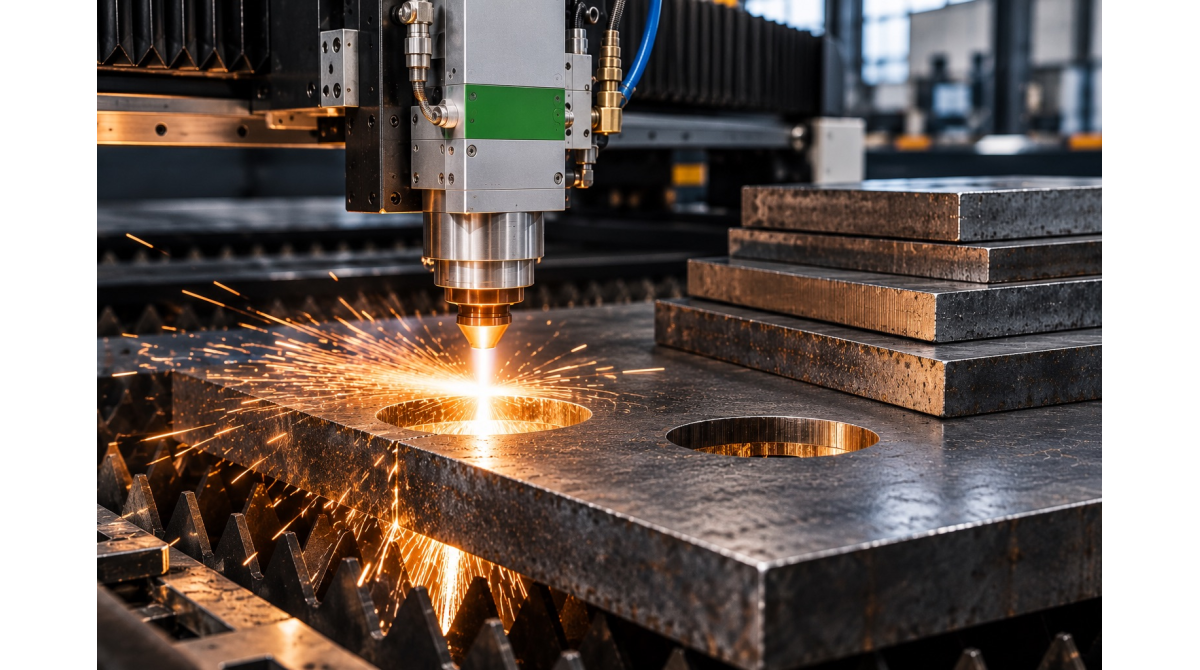
Питання про потрібну потужність лазера зазвичай виникає ще до вибору конкретної моделі верстата, і від відповіді на нього залежить бюджет усієї покупки. Купити джерело з запасом здається безпечним рішенням, але кожен додатковий кіловат потужності коштує суттєвих грошей і збільшує споживання електроенергії на роки експлуатації вперед. Купити занадто слабке джерело ще гірше: верстат просто не впорається з товщиною металу, яка потрібна виробництву, і доведеться або міняти джерело, або відмовлятися від частини замовлень.
Що таке потужність лазера і на що вона впливає
Потужність волоконного лазера вимірюється у ватах або кіловатах і показує, скільки енергії випромінювання джерело здатне передати в зону різання за одиницю часу. Від цього параметра залежать дві речі: максимальна товщина металу, яку верстат здатен прорізати, і швидкість різання на менших товщинах. Причому ці два фактори працюють у різних напрямках попиту: підприємству, яке ріже переважно тонкий лист великими партіями, вища потужність потрібна не для товщини, а саме для швидкості, оскільки продуктивність напряму впливає на собівартість готової деталі.
Різниця між максимальною товщиною і робочою товщиною
Виробники в характеристиках часто вказують максимальну товщину різання, якої верстат теоретично досягає. На практиці ця цифра рідко відповідає рентабельній роботі: на межі можливостей джерела швидкість різання падає настільки, що виробництво стає економічно невигідним. Для планування закупівлі варто орієнтуватися не на максимальну, а на робочу товщину, при якій верстат ще забезпечує прийнятну швидкість і якість кромки без надлишкового оплавлення чи грату.
Орієнтовні значення потужності для різних товщин сталі
Для вуглецевої сталі, яка найпоширеніша у промисловому розкрої, приблизні орієнтири виглядають так: джерело потужністю 1-1,5 кВт впевнено ріже листи до 6-8 мм, 3 кВт розширює діапазон до 12-16 мм із прийнятною швидкістю, а для стабільної роботи з товщинами понад 20 мм зазвичай беруть джерела від 6 кВт і вище. Ці цифри орієнтовні і залежать від конкретної марки сталі, стану поверхні листа і налаштувань різання, тому їх варто сприймати як точку відліку для розрахунку, а не як гарантований результат.
З нержавіючою сталлю й алюмінієм картина інша. Нержавійку зазвичай ріжуть азотом, щоб кромка залишалась світлою, без окалини, а азот, на відміну від кисню, не додає тепла в зону різу. Алюміній має високу теплопровідність і відбиває частину випромінювання. В обох випадках для тієї ж товщини потрібно більше потужності, ніж для вуглецевої сталі під киснем. Розкрій нержавіючої сталі товщиною 10 мм на джерелі 3 кВт можливий, але швидкість буде помітно нижчою, ніж різання аналогічної товщини вуглецевої сталі на тій самій потужності.
Чому алюміній і мідь потребують окремого підходу
Алюміній і особливо мідь відбивають значну частину лазерного випромінювання назад до оптики, через що ефективна потужність, яка йде на різання, менша за номінальну потужність джерела. Для мідних сплавів це особливо критично: розкрій міді на звичайних волоконних лазерах старіших поколінь взагалі був проблематичним через ризик пошкодження оптики відбитим випромінюванням, і лише сучасні джерела з відповідним захистом дозволяють стабільно працювати з цим металом.
Як тип газу впливає на потрібну потужність
Вибір різального газу змінює вимоги до потужності джерела. При різанні киснем відбувається екзотермічна реакція між киснем і розігрітим металом, яка додає теплову енергію до тієї, що вносить лазер, тому для тих самих товщин вуглецевої сталі кисневе різання вимагає меншої потужності лазера, ніж азотне. Натомість азотне різання не додає власної теплової енергії, і вся робота з розплавлення й видування металу лягає на потужність лазера, тому для отримання порівнянної товщини і швидкості потрібне потужніше джерело.
Цей нюанс часто випускають з уваги при плануванні закупівлі: підприємство, яке планує переважно азотне різання нержавіючої сталі для отримання чистої кромки без окислення, має закладати вищу потужність джерела, ніж якщо орієнтуватися виключно на кисневе різання вуглецевої сталі того самого діапазону товщин.
Розрахунок потужності під конкретне виробниче завдання
Перед вибором потужності варто чітко визначити три параметри: основний метал, з яким працюватиме підприємство, діапазон товщин, що зустрічається в реальних замовленнях, і плановий обсяг виробництва за зміну чи місяць. Якщо основна частка замовлень припадає на товщини 3-8 мм, а товщі метали трапляються рідко, немає сенсу переплачувати за джерело потужністю 12 кВт: воно буде використовувати лише малу частку своїх можливостей у щоденній роботі, а вартість обладнання і споживання електроенергії зростуть невиправдано.
Водночас якщо в портфелі замовлень регулярно з'являються товсті деталі, наприклад конструкційні елементи з металу товщиною 20-25 мм, недостатня потужність джерела означає або відмову від таких замовлень, або різання на межі можливостей верстата з низькою якістю кромки і надлишковими витратами часу.
Запас потужності для розвитку виробництва
При розрахунку варто закладати невеликий запас потужності відносно поточних потреб, якщо підприємство планує розширення асортименту продукції або зростання обсягів у найближчі роки. Проте цей запас має бути обґрунтованим конкретними планами розвитку, а не абстрактним бажанням «про всяк випадок»: кожен додатковий кіловат помітно піднімає вартість верстата і подальші експлуатаційні витрати.
Вплив потужності на швидкість різання
На тонких металах різниця в потужності найпомітніше проявляється саме у швидкості, а не в можливості прорізати матеріал. Лист вуглецевої сталі товщиною 2 мм можна прорізати навіть маломощним джерелом, але швидкість різання на потужнішому лазері буде в кілька разів вища. Для виробництв з великими обсягами розкрою тонкого листа це часто важливіше за максимальну товщину, оскільки саме швидкість визначає, скільки деталей верстат встигне випустити за зміну.
Тому при плануванні закупівлі варто рахувати не лише «чи прорізає верстат потрібну товщину», а й «за який час він це зробить при плановому обсязі замовлень». Для підприємств із серійним виробництвом другий показник часто виявляється визначальним при виборі між сусідніми моделями за потужністю.
Споживання електроенергії залежно від потужності джерела
Вища потужність лазерного джерела означає вище енергоспоживання, хоча зв'язок тут не прямо пропорційний через різну ефективність джерел різних поколінь. Сучасні волоконні лазери мають ККД суттєво вищий за старіші CO2-джерела, тому перехід на потужніше волоконне джерело не завжди означає пропорційне зростання рахунків за електроенергію порівняно зі слабшим джерелом попереднього покоління. При розрахунку економіки проекту варто враховувати не лише вартість самого джерела, а й прогнозовані витрати на електроенергію за плановий обсяг роботи.
Резервне живлення і потужність джерела
Чим потужніше джерело, тим вищі вимоги до якості й стабільності електромережі підприємства, а також до генератора чи стабілізатора, якщо резервне живлення планується. Це варто враховувати одразу при виборі потужності верстата, а не з'ясовувати вже після монтажу обладнання, коли зміна конфігурації електропостачання обходиться значно дорожче.
Типові помилки при виборі потужності
Найпоширеніша помилка: орієнтуватися виключно на максимальну товщину з технічного паспорта верстата, не враховуючи, що на цій товщині швидкість різання буде мінімальною, а якість кромки, найімовірніше, гіршою за очікувану. Друга помилка: купувати потужність «з запасом» без розрахунку реальної структури замовлень, через що частина вкладених коштів фактично простоює. Третя: не враховувати тип металу і газу при порівнянні характеристик різних моделей, через що порівнюються непорівнянні між собою цифри.
Ще одна поширена ситуація: підприємство орієнтується на потужність, яку рекомендував продавець обладнання без деталізації структури майбутніх замовлень. Правильний підбір вимагає зворотного підходу: спочатку аналіз реальних потреб виробництва, а вже потім підбір моделі під ці потреби, а не навпаки.
Порівняння різних потужностей на прикладі типових завдань
Якщо підприємство виготовляє переважно металеві вироби з листа товщиною до 4 мм великими партіями, наприклад елементи вентиляційних систем чи корпусні деталі, оптимальним вибором зазвичай стає джерело потужністю 1-2 кВт: воно забезпечує достатню швидкість при помірній вартості обладнання. Для універсального цеху, що працює з широким діапазоном товщин від 1 до 12 мм і різними металами, частіше обирають джерела 3-4 кВт як компромісний варіант між вартістю і продуктивністю.
Для виробництв важкого металоконструкційного профілю, де регулярно зустрічаються товщини понад 15-20 мм, розгляд варто починати від джерел потужністю 6 кВт і вище, попри суттєво вищу вартість такого обладнання порівняно з менш потужними моделями.
Як товщина металу впливає на якість кромки
Товщина металу для лазерного різання визначає не лише те, чи прорізає верстат лист, а й те, як виглядатиме різ. На тонкому листі кромка майже завжди рівна і гладка. Зі зростанням товщини з'являються характерні борозни на поверхні різу, збільшується конусність (верхня і нижня ширина різу відрізняються), а знизу може налипати грат. Якщо потужності ледь вистачає на прорізання, всі ці дефекти стають помітнішими, і деталь може потребувати додаткової механічної обробки.
Тому для товщин, де якість кромки критична (наприклад, деталі під подальше зварювання без зачистки або видимі елементи виробу), розумно брати джерело, для якого ця товщина знаходиться в середині робочого діапазону, а не на його верхній межі.
Приклад розрахунку для умовного цеху
Візьмемо умовне підприємство, яке виготовляє металоконструкції та корпусні вироби. Приблизно 70% замовлень припадає на вуглецеву сталь 2-6 мм, близько 20% на нержавіючу сталь 1-3 мм, яку ріжуть азотом, і близько 10% на вуглецеву сталь 10-12 мм для кронштейнів і опорних пластин.
Для основного обсягу (тонка вуглецева сталь) вистачило б джерела 1,5 кВт. Але нержавійка під азотом і лист 12 мм на такій потужності різатимуться повільно і на межі можливостей. У цьому прикладі джерело 3 кВт закриває весь асортимент з нормальною швидкістю, а 6 кВт уже не дасть відчутної користі, бо товстого металу в замовленнях мало. Цифри тут умовні, але логіка розрахунку саме така: спочатку структура замовлень у відсотках, потім найвимогливіша позиція, яка регулярно повторюється, і вже під неї потужність.
Що робити з рідкісними товстими замовленнями
Якщо товстий метал трапляється кілька разів на рік, купувати під нього потужніше джерело зазвичай невигідно. Такі замовлення можна віддавати на аутсорс у цех з потужнішим обладнанням або різати плазмою чи газом, якщо вимоги до точності дозволяють. Рахувати варто, скільки коштуватиме аутсорс за рік проти різниці в ціні верстатів.
Як перевірити заявлені характеристики перед покупкою
Заявлена виробником максимальна товщина різання не завжди відповідає реальним умовам конкретного виробництва: якість і хімічний склад металу, стан поверхні листа, чистота газу і стан оптики впливають на фактичні результати. Тому перед прийняттям рішення варто запитувати не лише паспортні дані, а й реальні приклади різання на тій моделі, яка розглядається, бажано на металі й товщині, максимально близьких до планованих завдань підприємства.
Якщо є можливість, корисно попросити тестовий зразок різу на конкретній товщині металу з портфеля замовлень підприємства: це дає значно точніше уявлення про реальну продуктивність, ніж загальні цифри з технічного опису верстата.
Поширені запитання
Яка потужність лазера для різання металу потрібна невеликій майстерні?
Якщо майстерня працює з листом до 3-4 мм і обсяги невеликі, зазвичай вистачає джерела 1-1,5 кВт. Це найдоступніший варіант і за ціною верстата, і за споживанням електроенергії.
Чи можна потім підвищити потужність джерела на тому самому верстаті?
Технічно іноді можливо, але це не просто заміна одного блока. Потрібно перевірити, чи розрахована ріжуча голівка, чиллер і оптичний кабель на нову потужність. Часто модернізація виходить ненабагато дешевшою за новий верстат, тому потужність краще правильно вибрати одразу.
Чим можемо допомогти ми в LaserSvit
Ми постачаємо волоконні лазерні верстати різної потужності і завжди починаємо підбір обладнання з аналізу реальних завдань клієнта: якими металами і товщинами доведеться працювати, які обсяги замовлень плануються, чи є перспектива розширення виробництва. Такий підхід дозволяє підібрати потужність, яка відповідає реальним потребам, без переплати за невикористовувані можливості й без ризику купити занадто слабке обладнання.
Коли структура замовлень зрозуміла, підбір лазерного верстата для різання металу зводиться до порівняння кількох моделей у каталозі на нашому сайті: у картці кожної вказана потужність джерела, розмір робочого поля і діапазон товщин для різних металів.
Що ми даємо клієнтам: консультацію з вибору потужності під реальну структуру замовлень, пусконалагодження і навчання операторів, гарантійне і післягарантійне обслуговування, запчастини й витратні матеріали, технічну підтримку українською мовою протягом усього терміну експлуатації обладнання.
Якщо не впевнені, яка потужність підійде саме під ваші завдання, телефонуйте нам або залишайте заявку на сайті. Ми допоможемо розрахувати оптимальну конфігурацію верстата з урахуванням металів, товщин і планованих обсягів вашого виробництва.
Написати коментар