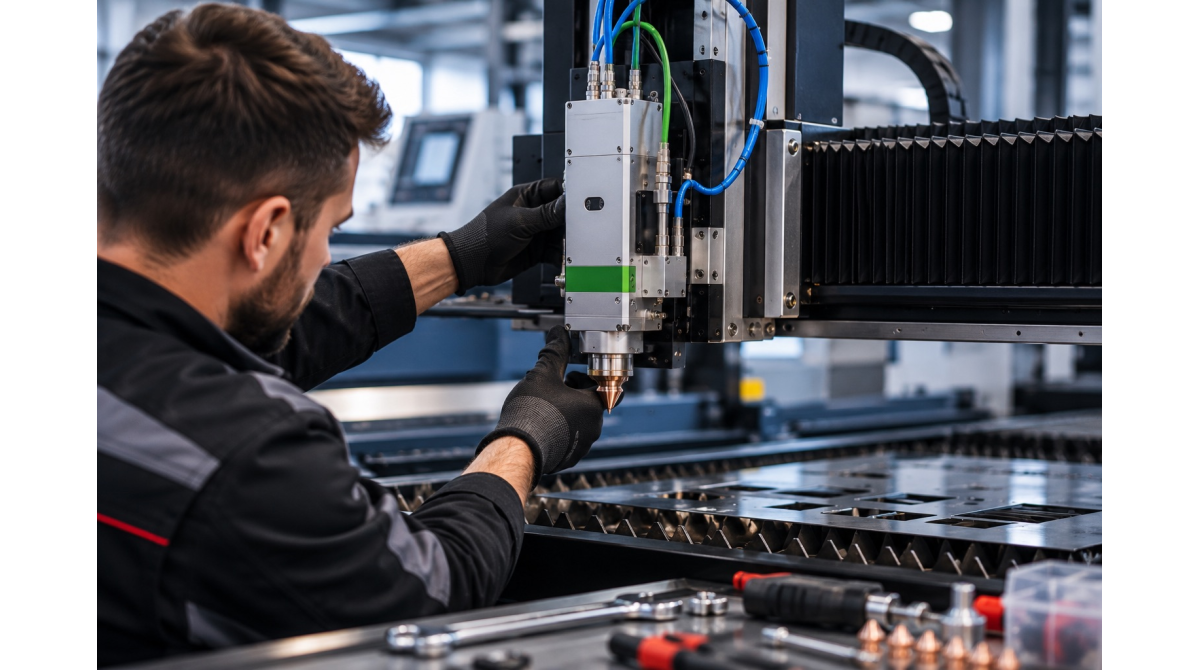
Кожен контур на листі починається з проколу. На тонкому металі він займає частки секунди, і оператор його майже не помічає. На листі 12-25 мм прокол стає окремою технологічною операцією: він може тривати кілька секунд, забирає помітну частку часу обробки деталі і найчастіше саме він псує сопло, захисне скло і першу частину різу. Коли на товстому металі «верстат погано ріже», причина нерідко криється саме в режимі проколу, а не в параметрах різання.
Що відбувається під час проколу
Поки лазер не пробив лист наскрізь, розплавленому металу нікуди подітися, крім як угору. Він виривається з кратера фонтаном бризок назустріч соплу. Чим товщий лист, тим глибший кратер, тим довше триває цей етап і тим більше розплаву летить у бік голівки. Тільки коли отвір виходить на нижню поверхню листа, газ починає виносити метал униз, і процес стає схожим на звичайне різання.
Звідси основне завдання режиму проколу: пробити лист якомога швидше, але так, щоб бризки не долітали до сопла, метал навколо отвору не перегрівався, а сам отвір виходив невеликим і акуратним.
Основні параметри режиму проколу
Режим проколу товстого металу задається в системі ЧПК окремо від режиму різання. Набір параметрів у різних систем керування схожий.
Потужність і частота імпульсів
На товстому металі прокол зазвичай роблять в імпульсному режимі, а не безперервним променем. Короткі імпульси з паузами дають розплаву час вийти з кратера і не перегрівають метал навколо. Параметри імпульсу (пікова потужність, частота, скважність) підбирають під товщину і марку сталі. Безперервний прокол на повній потужності швидший, але дає великий кратер, багато бризок і сильний нагрів зони навколо отвору.
Висота сопла над листом
Під час проколу голівку піднімають вище, ніж при різанні. Якщо для різання сопло стоїть приблизно в 0,5-1,5 мм від поверхні, то для проколу товстого листа його відводять на кілька міліметрів, щоб бризки не долітали до сопла. Точна висота залежить від товщини листа і обраної схеми проколу.
Положення фокусу
Для проколу фокус зазвичай зміщують відносно положення для різання. Автофокусна голівка дозволяє змінювати його автоматично: прокол виконується з одним положенням фокусу, а після пробиття голівка переходить до параметрів різання. На голівках з ручним фокусом такої гнучкості немає, і на товстому металі це помітно обмежує вибір режимів.
Газ і тиск
Прокол вуглецевої сталі зазвичай роблять киснем зі зниженим тиском відносно різання. Високий тиск на цьому етапі тільки посилює розліт розплаву вгору. Для нержавійки під азотом прокол займає більше часу, і тиск також підбирають окремо.
Час проколу і затримка
Система ЧПК або виконує прокол фіксований час, або використовує датчик, який визначає момент пробиття листа. Фіксований час простіший, але його доводиться задавати з запасом. Якщо запасу замало, голівка рушить по контуру раніше, ніж лист пробитий, і перші сантиметри різу вийдуть браком.
Схеми проколу: ступінчастий, імпульсний, швидкий
Виробники систем керування називають режими по-різному, але на практиці зустрічаються три підходи.
Ступінчастий (багатоетапний) прокол ділить процес на кілька стадій. Спочатку лазер працює з голівкою високо над листом і невеликою потужністю, потім голівка опускається, потужність зростає, і так до повного пробиття. Це повільніше, зате бризок менше, а отвір акуратніший. Для листа понад 15-20 мм це найбільш поширена схема.
Імпульсний прокол в одну стадію з постійними параметрами простіший в налаштуванні і добре працює на середніх товщинах.
Швидкий прокол (у різних систем називається «вибуховий», flash, blast тощо) робиться безперервним променем на високій потужності. Він забирає мінімум часу, але дає великий кратер і сильний розліт розплаву. Його застосовують, коли швидкість важливіша за вигляд отвору, а контур починається з відступом від деталі.
Прокол нержавійки й алюмінію
На нержавіючій сталі під азотом немає допомоги від реакції окиснення, тож уся енергія для пробиття йде від лазера. Прокол товстої нержавійки триває довше, ніж вуглецевої сталі тієї ж товщини, а розплав більш в'язкий і гірше виходить з кратера. Тут особливо корисний ступінчастий режим із поступовим опусканням голівки.
Алюміній швидко відводить тепло від зони проколу, тому на старті частина енергії просто розходиться по листу. Крім того, поверхня алюмінію відбиває частину випромінювання, поки не почнеться плавлення. На товстому алюмінії прокол вимагає високої пікової потужності імпульсу, а верстат має бути з джерелом, яке захищене від відбитого променя.
Датчик пробиття і контроль проколу
Частина сучасних голівок і систем керування має функцію контролю проколу. Датчик у голівці відстежує світіння або звук із зони проколу і визначає момент, коли лист пробитий наскрізь. Після цього система відразу переходить до різання, не чекаючи заданого часу. На серійному виробництві з товстим металом це економить час і прибирає ситуації, коли голівка рушає раніше пробиття. Чи підтримує конкретна модель верстата таку функцію, варто уточнювати до покупки, бо вона залежить від голівки і системи керування.
Де розміщувати точку проколу
Прокол ніколи не роблять на лінії самого контуру деталі. Точку проколу виносять у відхід або всередину отвору, який однаково буде вирізаний, і від неї до контуру веде підвідна лінія. На товстому металі її роблять довшою, ніж на тонкому, бо кратер від проколу більший, а зона перегріву ширша.
Для маленьких отворів у товстому листі це стає проблемою: місця для нормального підводу всередині немає, а прокол у центрі малого отвору перегріває метал навколо. У таких випадках часто доводиться погоджувати з замовником мінімальний діаметр отвору або обробляти такі отвори іншим способом.
Тепло і накопичення нагріву
Кожен прокол нагріває лист навколо себе. Якщо на невеликій ділянці розташовано багато дрібних деталей або отворів, метал там швидко перегрівається. Кисневе різання перегрітого металу стає нестабільним: реакція окиснення прискорюється, кромка підгоряє, на кутах з'являються вириви. Тому на товстому листі порядок обробки контурів має значення. Програми розкрою (CypNest, наприклад) дозволяють чергувати ділянки листа так, щоб наступний прокол був далеко від попереднього.
Деякі системи керування підтримують попередній прокол: верстат спочатку пробиває всі точки проколу на листі, а потім повертається і ріже контури. Це розводить нагрів у часі і дає проколам охолонути, а різання починається з уже готового отвору.
Типові помилки при проколюванні
Надто низьке сопло
Найчастіша причина пошкодження сопла і захисного скла на товстому металі. Бризки розплаву прилипають до сопла, воно втрачає форму, і струмінь газу стає несиметричним. Після цього якість різання падає вже на всій наступній деталі, а оператор шукає проблему в параметрах різання.
Недостатній час проколу
Голівка починає рух, а лист ще не пробитий. Промінь іде по контуру, не прорізаючи метал наскрізь, розплав іде вгору, і перша частина деталі виходить браком. Іноді при цьому зривається автофокус через бризки під соплом.
Надмірний час і потужність
Зворотна ситуація: прокол з великим запасом часу і на повній потужності. Отвір виходить широким, зона навколо перегрівається, а на серії з сотень деталей це додає помітний час до кожного листа.
Поганий лист
Іржа, товста окалина, фарба чи масло на поверхні товстого листа роблять прокол нестабільним. Промінь спочатку взаємодіє з покриттям, і момент пробиття зсувається. Якщо стан металу різний від партії до партії, режим проколу, налаштований на одному листі, на іншому поводиться інакше.
Забруднений або неправильний газ
Кисень недостатньої чистоти на товстій сталі дає повільніший і нестабільний прокол, частіше з вибухом розплаву. Недостатня витрата газу через тонкі шланги чи слабкий редуктор дає схожу картину.
Один режим на всі товщини
Інколи оператор налаштовує прокол для 16 мм і використовує його ж для 12 і 20 мм, лише трохи змінюючи час. На 12 мм це дає зайвий нагрів і широкі отвори, на 20 мм лист не пробивається до початку руху. Для кожної товщини потрібен свій рядок у таблиці режимів, а для товщин понад 15 мм бажано перевірити ще й окремі марки сталі.
Немає пробного проколу після заміни сопла
Після заміни сопла або захисного скла оператор часто одразу запускає програму на товстому листі. Якщо нове сопло не відцентроване відносно променя, перший же прокол дасть несиметричний розліт розплаву, і сопло доведеться міняти знову. Після заміни витратних частин варто перевірити центрування і зробити пробний прокол у відході.
Скільки часу прокол додає до обробки
На тонкому листі час проколу майже не впливає на тривалість обробки. На товстому ситуація інша. Візьмемо умовний приклад: на листі 20 мм розкладено 40 деталей, кожна з двома внутрішніми отворами, тобто 120 проколів. Якщо кожен прокол займає 3 секунди, то тільки на пробиття йде 6 хвилин на лист, без урахування різання і переміщень. Скоротивши прокол до 2 секунд без втрати якості, ви економите 2 хвилини на кожному листі, а на партії з кількох десятків листів це вже години роботи верстата.
Тому оптимізувати режим проколу на товстому металі має сенс не лише заради якості, а й заради собівартості. Для розрахунку ціни замовлення кількість проколів варто враховувати окремо, а не лише довжину різу.
Сопло і захисне скло при роботі з товстим металом
На товстому листі сопла зношуються помітно швидше, ніж на тонкому, навіть при правильно налаштованому проколі. Бризки, що долетіли, залишають на торці сопла наплави, отвір втрачає круглу форму, і струмінь газу відхиляється. Сопло варто оглядати частіше, ніж під час роботи з тонким металом, наприклад після кожного листа або кількох листів, а в запасі тримати кілька штук потрібного діаметра.
Захисне скло на товстому металі теж перевіряють частіше. Навіть кілька дрібних крапель металу на склі змінюють проходження променя: частина енергії поглинається склом, воно нагрівається і може тріснути. Прокол після цього стає довшим і нестабільнішим, і це часто перша ознака того, що скло пора міняти.
Лазерне різання товстого листа: що ще враховувати
Прокол лише частина задачі. Лазерне різання товстого листа загалом вимогливіше до стану верстата: чистоти оптики, центрування променя в соплі, стабільності тиску газу і площинності листа. Лист товщиною 20 мм і більше важкий, і якщо ламелі робочого столу зношені або заросли шлаком, він лежить нерівно, а висота сопла під час руху постійно змінюється. Датчик висоти це частково компенсує, але на проколі така нерівність відчувається найсильніше.
Також варто пам'ятати про потужність джерела. Якщо товстий метал режеться на межі можливостей верстата, прокол розтягується в часі, і на ньому накопичується більшість проблем. Верстат, для якого 16-20 мм знаходяться в середині робочого діапазону, пробиває такий лист швидше і чистіше.
Як налаштовувати режим проколу на своєму виробництві
Базові таблиці режимів, які постачаються з верстатом, дають відправну точку. На реальному металі їх майже завжди доводиться коригувати. Робоча послідовність виглядає так: береться лист потрібної товщини з тієї партії, що буде в роботі, робиться серія проколів із поступовою зміною одного параметра (часу, висоти, частоти імпульсів), після кожного оглядається отвір і сопло. Коли знайдено стабільний режим, його зберігають у таблиці під конкретну марку і товщину, а не для «сталі взагалі».
Корисно вести простий журнал: які режими працюють на металі від різних постачальників. Товстий лист одного постачальника може вимагати іншого часу проколу, ніж лист тієї ж марки від іншого.
Поширені запитання
Скільки часу займає прокол товстого металу?
Залежить від товщини, марки сталі, потужності джерела і схеми проколу. На тонкому листі це частки секунди, на товстій вуглецевій сталі 20 мм і більше при ступінчастому проколі може займати кілька секунд. Точні значення видно з таблиць режимів конкретного верстата.
Чи можна прокол робити азотом?
Так, для нержавійки й алюмінію прокол виконують азотом. Для товстої вуглецевої сталі частіше використовують кисень, бо з ним прокол помітно швидший.
Чим можемо допомогти ми в LaserSvit
Ми постачаємо волоконні лазерні верстати для різання металу і під час пусконалагодження налаштовуємо режими різання і проколу під метали, з якими працюватиме клієнт. Якщо у вас в роботі товстий лист, під час підбору обладнання ми звертаємо увагу на потужність джерела, тип голівки з автофокусом і можливості системи керування щодо ступінчастого проколу.
Коли плануєте роботу з товстим металом, обрати лазерний верстат з ЧПК варто з урахуванням того, які товщини будуть основними, а які епізодичними. У каталозі на нашому сайті для кожної моделі вказані потужність джерела, тип голівки і діапазон товщин.
Що ми даємо клієнтам: консультацію з вибору верстата під реальні задачі, пусконалагодження і навчання операторів, налаштування таблиць режимів, гарантійне і післягарантійне обслуговування, запчастини й витратні матеріали (сопла, захисне скло), технічну підтримку українською мовою.
Якщо на вашому верстаті прокол товстого металу працює нестабільно або ви підбираєте обладнання під товстий лист, телефонуйте нам або залишайте заявку на сайті. Допоможемо розібратися з режимами і підібрати конфігурацію.
Написати коментар