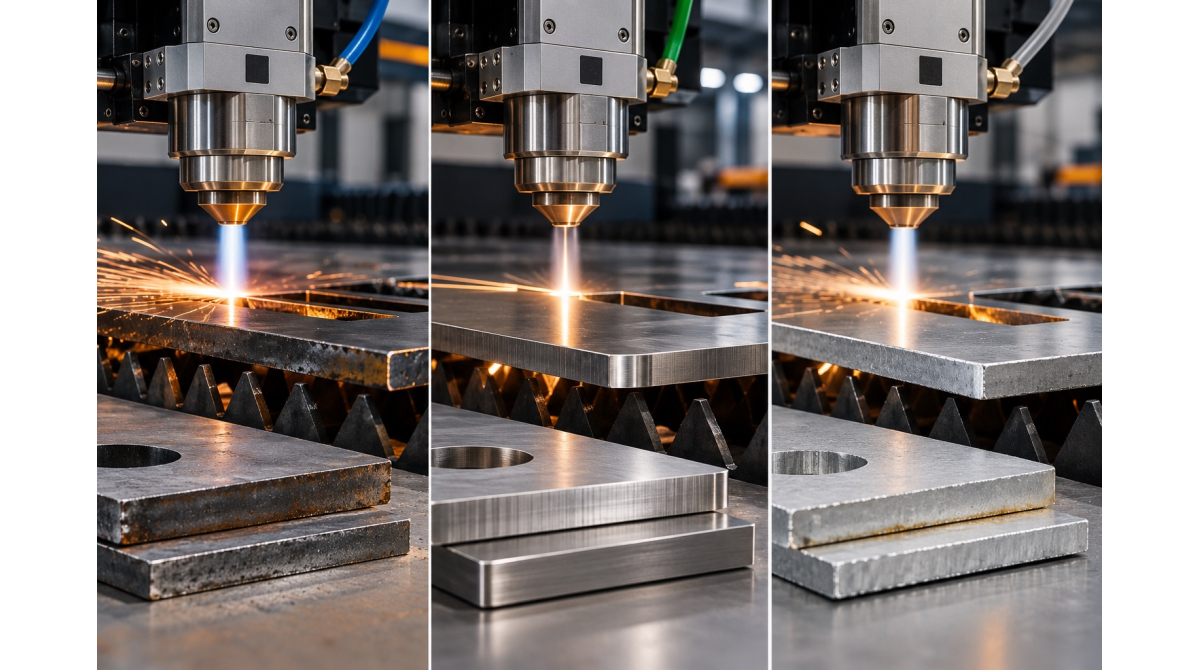
Підключення ріжучої голівки здається простою механічною операцією, поки не стикаєшся з нею на практиці вперше. Голівка кріпиться до каретки, з'єднується з джерелом лазерного випромінювання через оптичне волокно, отримує сигнали керування від контролера і підключається до системи подачі газу. Кожен з цих чотирьох контурів має власні вимоги, і помилка в будь-якому з них призводить або до відмови запуску, або, що гірше, до пошкодження оптики під час перших же різів.
У цій статті розберемо весь процес підключення лазерної голівки до верстата: від розпакування до першого тестового різу, з увагою до моментів, де найчастіше виникають проблеми.
Що входить у комплект підключення
Разом з голівкою виробники постачають оптичний кабель (патч-корд) для з'єднання з джерелом випромінювання, кабель керування (зазвичай екранований, з роз'ємами типу M12 або аналогічними), пневматичну трубку для подачі різального газу і кріпильний фланець для монтажу на каретку Z-осі. У деяких моделей окремо йде кабель датчика ємнісного автофокусу, якщо голівка ним оснащена.
Перед початком робіт варто звірити комплектність з пакувальним листом. Виробники ріжучих голівок Raytools, WSX чи Precitec іноді комплектують обладнання під конкретну модель верстата, і кабелі можуть відрізнятися довжиною або типом роз'єму навіть у межах однієї лінійки.
Інструменти, які знадобляться
Для монтажу достатньо базового набору: шестигранні ключі під кріпильні гвинти фланця, динамометричний ключ для протяжки оптичного з'єднувача (важливо не перетягнути, оскільки надмірне зусилля деформує ущільнювач), безворсові серветки і ізопропіловий спирт для очищення торця волокна, а також мультиметр для перевірки цілісності кабелю керування перед підключенням до контролера.
Механічний монтаж голівки на каретку
Голівка кріпиться до Z-осі через перехідний фланець. Перед установкою варто перевірити, чи площина фланця чиста і не має задирок від попереднього обладнання, якщо голівка замінює стару. Навіть невелике викривлення площини призводить до перекосу голівки відносно площини різу, а це вже позначається на якості кромки на всій довжині деталі, а не лише в окремих точках.
Гвинти кріплення затягуються рівномірно, хрест-навхрест, а не по колу, щоб уникнути перекосу під час затяжки. Після монтажу перевіряють перпендикулярність голівки відносно робочого столу за допомогою рівня або спеціального юстувального інструменту, який іноді входить у комплект поставки верстата.
Перевірка ваги і навантаження на Z-вісь
Різні голівки мають різну вагу: прості моделі з фіксованим фокусом важать менше двокілограмових автофокусних голівок з вбудованим приводом. Якщо верстат раніше працював з легшою голівкою, а тепер на нього встановлюють важчу модель, варто звірити паспортну вантажопідйомність Z-осі. Перевантажена вісь швидше зношує напрямні і втрачає точність позиціонування по висоті.
Підключення оптичного волокна
Це найвідповідальніший етап усього процесу. Оптичний конектор QBH або QD, яким закінчується волокно від джерела випромінювання, вставляється в приймальний порт голівки до характерного клацання фіксатора. Перед з'єднанням торець волокна і внутрішню поверхню порту обов'язково очищують: навіть мікроскопічна порошинка на торці при проходженні кіловатного лазерного пучка може прогоріти і вивести з ладу дорогий конектор.
Не варто підключати оптику голими руками без попереднього огляду торця під лупою або на спеціальному інспекційному пристрої. Забруднення часто непомітне неозброєним оком, а наслідки його ігнорування виявляються вже під час різання, коли потужність падає без видимої причини.
Типові помилки при з'єднанні оптики
Найчастіше зустрічається надмірне зусилля при закручуванні накидної гайки конектора: різьба гвинта не потребує сили, вона фіксується клацанням байонетного механізму. Друга поширена помилка: підключення конектора без захисних ковпачків, які закривали торець під час транспортування, через що пил встигає осісти ще до моменту з'єднання. Третя: ігнорування вказаного виробником радіусу згину оптичного кабелю, через що волокно всередині кабельної оболонки мікротріскається і втрачає частину пропускної здатності ще до першого запуску.
Підключення кабелю керування та датчиків
Кабель керування передає сигнали між контролером верстата і платою голівки: команди на регулювання фокусної відстані для автофокусних моделей, сигнали з датчика ємнісного стеження за поверхнею металу, а також дані про стан захисного скла, якщо голівка оснащена відповідним датчиком забруднення. Роз'єми зазвичай ключовані механічно, тобто фізично неможливо вставити кабель неправильно, але варто перевірити, щоб фіксуюча гайка була закручена до кінця, інакше вібрація під час різання поступово розхитує з'єднання.
Перед першим підключенням до контролера рекомендується мультиметром перевірити відсутність короткого замикання між жилами кабелю, особливо якщо кабель був у зберіганні тривалий час або переносився разом з іншим обладнанням.
Налаштування параметрів автофокусу в контролері
Для голівок з ємнісним автофокусом після фізичного підключення потрібна програмна калібровка: у панелі керування верстата (найчастіше Cypcut, FSCUT або аналогічна система) задається нульова точка датчика відносно поверхні заготовки. Ця точка калібрується окремо для кожного типу металу, оскільки ємнісний датчик по-різному реагує на сталь, алюміній і нержавіючу сталь через різну електропровідність матеріалів.
Підключення системи подачі газу
Пневматична трубка від редуктора газового балона чи генератора азоту підключається до штуцера на корпусі голівки. З'єднання герметизується накидною гайкою або швидкознімним фітингом залежно від моделі. Після підключення обов'язково перевіряють герметичність усього тракту: найпростіший спосіб, який ми зазвичай рекомендуємо клієнтам, це нанести мильний розчин на з'єднання і подати тестовий тиск газу, стежачи за появою бульбашок у місцях витоку.
Тиск газу для різних товщин і типів металу відрізняється в рази: тонка нержавіюча сталь під азотом різатиметься при тиску 10-15 бар, тоді як розкрій вуглецевої сталі киснем зазвичай відбувається при значно нижчому тиску, близько 0,5-1 бар. Неправильно налаштований редуктор на цьому етапі часто плутають з несправністю самої голівки, хоча причина в іншому вузлі системи.
Перше тестове увімкнення без різання
Перед подачею повної потужності лазера варто провести серію перевірок на холостому ході. Спочатку перевіряють рух голівки по всіх осях без включення випромінювання: чи немає механічних перешкод, чи правильно спрацьовують кінцеві вимикачі. Потім перевіряють роботу автофокусу окремо, спостерігаючи, чи голівка адекватно реагує на зміну висоти тестової пластини.
Лише після цього подають мінімальну потужність лазера на нерухомій точці, щоб перевірити центрування променя відносно сопла. Зміщений промінь дає нерівномірний різ або взагалі не пробиває метал, хоча потужність джерела при цьому в нормі.
Перевірка центрування променя і сопла
Центрування перевіряють за допомогою спеціального термочутливого паперу або скотчу: короткий імпульс лазера залишає слід, за формою і положенням якого видно, наскільки промінь зміщений відносно центру сопла. Для більшості голівок регулювання центрування виконується юстувальними гвинтами на корпусі, і ця операція вимагає акуратності, оскільки надмірне підкручування збиває налаштування, зроблені виробником на заводі.
Помилки, які найчастіше призводять до пошкодження голівки
За роками роботи з клієнтами ми бачимо, що більшість проблем після підключення голівки повторюються з проекту в проект. Підключення оптичного конектора з забрудненим торцем випалює дороге захисне скло вже на перших секундах роботи. Перекручений або пережатий оптичний кабель поступово втрачає пропускну здатність, і потужність на виході падає непомітно, поки якість різу не погіршиться настільки, що це стане очевидним. Відсутність перевірки герметичності газового тракту призводить до нестабільного тиску, через що з'являється грат на кромці металу навіть при правильно підібраних параметрах різання.
Ще одна поширена причина відмов: підключення голівки без урахування вказаного виробником мінімального радіусу згину кабелів у кабель-каналі каретки. Якщо кабелі прокладені з надто малим радіусом, вони швидко перетираються об стінки каналу під час руху осей, і несправність проявляється не одразу, а через тижні або місяці експлуатації.
Обслуговування підключення в процесі експлуатації
Після успішного запуску підключення потребує періодичної перевірки. Роз'єми оптики і кабелю керування варто оглядати на предмет ослаблення фіксації раз на кілька місяців, особливо на верстатах з інтенсивним режимом роботи в кілька змін. Газові з'єднання перевіряють на герметичність частіше, оскільки вібрація від різання поступово розхитує навіть добре затягнуті фітинги.
Захисне скло голівки міняють за графіком, а не лише за фактом погіршення різу: забруднена або пошкоджена оптика скла спотворює фокусування променя, і симптоми цього легко переплутати з проблемою власне у підключенні голівки, хоча причина зовсім в іншому вузлі.
Коли варто звертатися до сервісної служби
Якщо після всіх перевірок голівка все одно не виходить на потужність, не реагує на команди автофокусу або дає нестабільний різ навіть на добре відомих параметрах, це привід звертатися до сервісної підтримки виробника чи постачальника обладнання, а не продовжувати підбирати налаштування навмання. Самостійне розбирання голівки без досвіду часто призводить до втрати заводського юстування оптичної схеми, відновити яке в польових умовах вже не вийде.
Сумісність голівки з контролером і джерелом випромінювання
Перед підключенням нової голівки до наявного верстата варто переконатися в сумісності протоколу керування: голівки різних виробників можуть використовувати різні алгоритми обміну даними з контролером, і навіть за наявності фізично сумісних роз'ємів програмна частина може відмовитися розпізнавати нестандартне обладнання. Це особливо актуально при заміні голівки на модель іншого бренда, ніж та, з якою верстат постачався від виробника.
Потужність джерела випромінювання також має відповідати паспортним даним голівки: встановлення голівки, розрахованої на 3 кВт, на верстат з 6-кіловатним джерелом без відповідного узгодження параметрів створює ризик пошкодження оптики при роботі на повній потужності джерела.
Заміна голівки на верстаті, що вже працює
Заміна ріжучої голівки на діючому верстаті відрізняється від первинного монтажу тим, що доводиться враховувати вже налаштовані параметри технологічної бази. Перед демонтажем старої голівки варто зафіксувати поточні значення висоти сопла над заготовкою і параметри автофокусу, які використовувалися для типових товщин металу на цьому виробництві. Це заощадить час на повторне налаштування після встановлення нової голівки.
Якщо нова голівка іншої моделі, ніж попередня, навіть від того самого виробника, параметри фокусування і робоча відстань сопла до металу можуть відрізнятися. Пряме перенесення старих програм різання без перевірки часто дає непрогнозований результат: неповний прорив металу на товщинах, які раніше різалися стабільно, або, навпаки, надлишкове оплавлення кромки.
Що робити з кабелями при заміні голівки
Якщо нова голівка використовує роз'єми того самого типу, кабелі керування і подачі газу зазвичай залишають на місці, змінюючи лише оптичний патч-корд і фланець кріплення. Але якщо виробник нової голівки використовує інший тип роз'єму керування, доведеться прокладати новий кабель по всій довжині кабель-каналу каретки, а не просто підключати перехідник, оскільки перехідники між різними протоколами керування на практиці працюють нестабільно і виробники їх офіційно не підтримують.
Особливості підключення голівок різних виробників
Голівки Raytools серії BM зазвичай простіші у монтажі завдяки уніфікованим кріпильним фланцям, які підходять під більшість поширених моделей верстатів китайського виробництва. Голівки WSX і Chuangxin мають схожу конструкцію, але деякі моделі використовують власний протокол обміну даними з контролером, що варто уточнювати заздалегідь, якщо планується встановлення на верстат іншого бренда. Голівки Precitec, які частіше зустрічаються на європейському обладнанні, вимагають більш точного юстування оптичної осі при монтажі, зате мають вищу стабільність роботи при тривалому навантаженні.
Чим можемо допомогти ми в LaserSvit
Ми постачаємо волоконні лазерні верстати для різання металу і регулярно консультуємо клієнтів саме з питань підключення та заміни ріжучих голівок. Якщо йдеться про новий верстат, увесь монтаж, включно з підключенням і калібровкою голівки, ми виконуємо на етапі пусконалагодження, тому підприємству не доводиться розбиратися з цими нюансами самостійно.
Для клієнтів, які підбирають нове обладнання і хочуть одразу розуміти, яка конфігурація голівки і джерела підійде під їхні задачі за товщиною металу і планованим обсягом робіт, можна переглянути асортимент лазерних верстатів для різання металу на нашому сайті: там наведені технічні характеристики кожної моделі, включно з типом ріжучої голівки і максимальною товщиною розкрою.
Наші переваги як постачальника: власний склад запчастин і витратних матеріалів для швидкої заміни компонентів, технічна підтримка українською мовою без посередників, навчання операторів роботі з обладнанням на етапі запуску верстата і гарантійне обслуговування з виїздом інженера на об'єкт.
Якщо у вас виникли складнощі з підключенням голівки на наявному верстаті або ви підбираєте нове обладнання під конкретні завдання різання металу, телефонуйте нам або залишайте заявку на сайті. Ми допоможемо підібрати конфігурацію і проконсультуємо з технічних питань підключення.
Написати коментар