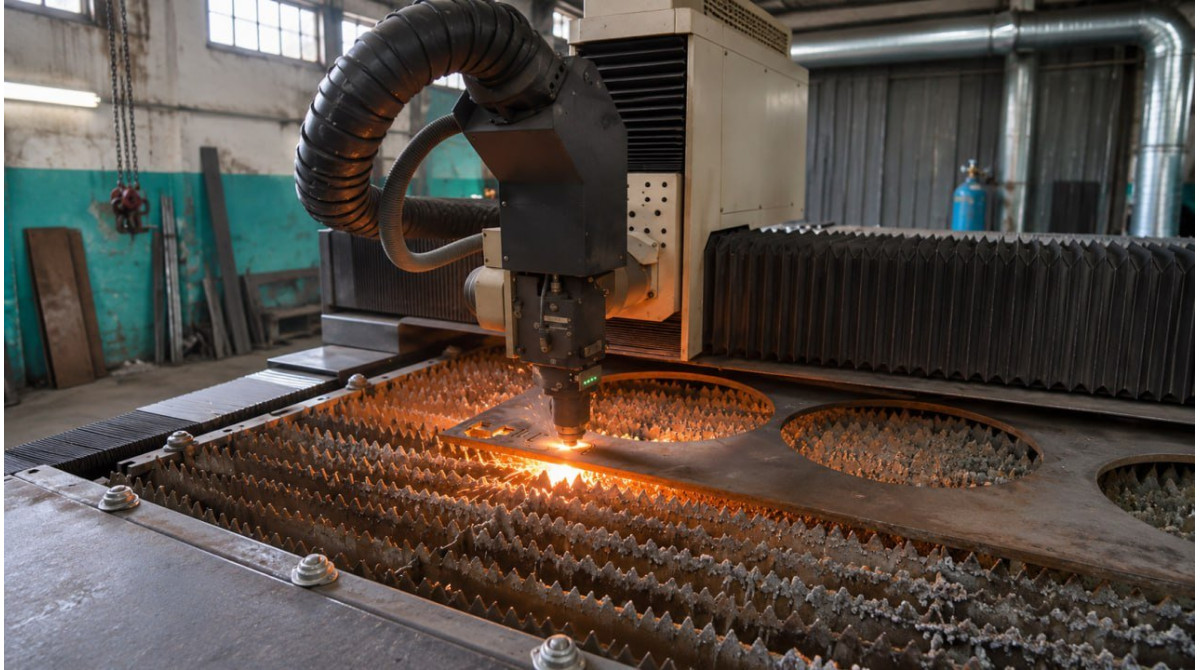
Дрібні деталі при лазерному різанні створюють проблеми, яких на великих заготовках не буває. Шайба чи пластина, вирізана останньою, провалюється між ламелями столу і губиться в шлаку. Вузька смужка стає під кутом, і голівка на прискореному переході зачіпає її соплом. У кращому випадку це брак і зупинка. У гіршому вийде зламане сопло, збитий датчик висоти чи пошкоджена голівка.
Зміст
- Чому дрібні деталі падають і перекидаються
- Чим це загрожує
- Мікроперемички при лазерному різанні
- Розкрій дрібних деталей: що можна зробити в програмі
- Спільний різ для дрібних деталей
- Стан робочого столу
- Вплив газу і режиму
- Товщина металу і поведінка деталей
- Дрібні деталі з різних металів
- Захист голівки від зіткнень
- Що робити, якщо деталі вже падають
- Розкрій під автоматичне розвантаження
- Скільки коштують перемички
- Хто відповідає за стабільність розкрою
- Типові помилки при розкрої дрібних деталей
- Обладнання і функції, які спрощують роботу з дрібними деталями
- Дрібні отвори і вирізи всередині деталі
- Збір і сортування дрібних деталей після різання
- Порядок дій для нового розкрою з дрібними деталями
- Поширені запитання
- Чим можемо допомогти ми в LaserSvit
Головне, що треба розуміти: деталь падає чи перекидається не через «поганий верстат», а через те, як вона лежить на ламелях у момент, коли її відрізають від листа. Тому проблему вирішують переважно на етапі розкрою і програмування, а не налаштуванням лазера.
Для цехів, які ріжуть кріплення, шайби, пластини, дрібні кронштейни і деталі електрощитів, це щоденне питання. На одному листі може бути кілька сотень дрібних деталей, і якщо навіть кожна двадцята з них провалюється чи перекидається, це вже десятки деталей браку і кілька зупинок верстата за зміну.
Чому дрібні деталі падають і перекидаються
Лист лежить на ламелях, які мають зубці і стоять з певним кроком, зазвичай кілька сантиметрів. Поки деталь з'єднана з листом, вона тримається. У момент, коли лазер замикає контур, деталь опирається тільки на ті зубці, що опинились під нею. Якщо вона менша за крок ламелей або лежить на одному зубці, вона провалюється чи нахиляється.
Додатково на деталь діє струмінь газу. При різанні азотом під високим тиском газ буквально штовхає маленьку деталь униз або підкидає її край. Ще один чинник пов'язаний з теплом: тонкі довгі деталі під час різання вигинаються і можуть піднятися над рівнем листа.
Ризик зростає разом з кількома факторами одночасно: малий розмір чи вузька форма, мала вага відносно тиску газу, положення на ламелях без надійної опори, близькість до вже вирізаних деталей, через які голівка проходить на холостих переходах.
Центр ваги і точки опори
Деталь лежить стабільно, коли її центр ваги знаходиться всередині контуру, утвореного точками опори на зубцях. Якщо деталь спирається на два зубці з одного краю, а її центр ваги винесений за них, після відрізання вона нахиляється в бік, де опори немає. Тому деталі складної форми, наприклад Г-подібні кронштейни або деталі з довгим «хвостом», перекидаються частіше, ніж компактні квадратні пластини того ж розміру.
Розміри, які вважаються ризикованими
Точної межі немає, бо вона залежить від кроку ламелей конкретного верстата і від форми деталі. Орієнтир простий: якщо хоча б один розмір деталі порівнянний з кроком ламелей або менший за нього, деталь вважають ризиковою. У технічних матеріалах для програмістів розкрою зустрічається орієнтир, що при кроці ламелей кілька сантиметрів перекинутися може деталь, у якої хоча б один розмір менший приблизно 15 см. Довгі вузькі деталі можуть не перекидатися, а вигинатися вгору від тепла.
Чим це загрожує
Деталь, що провалилась, найчастіше означає просто втрачену деталь і необхідність довирізати її окремо. Деталь, що перекинулась, небезпечніша. Голівка на прискореному переході рухається над листом на невеликій висоті, і край, що стирчить угору, потрапляє якраз на рівень сопла. Наслідки: зігнуте або зламане сопло, збита калібровка ємнісного датчика, зсув оптики в голівці, а в окремих випадках зупинка верстата з аварією по зіткненню. Навіть якщо голівка має захист від зіткнень, кожне спрацьовування означає перерву і перевірку.
Друга проблема стосується автоматизації. Якщо цех використовує автоматичне розвантаження, перекинуті деталі захоплювачі беруть погано, і розвантаження зупиняється.
Приховані витрати
Кожне зіткнення забирає час не лише на заміну сопла. Після удару голівки потрібно перевірити центрування променя, калібровку датчика висоти, стан захисного скла, а інколи і положення фокуса. Якщо цього не зробити, наступні деталі підуть з гратом або неточним розміром. Тому навіть «дрібне» зіткнення без видимих пошкоджень часто коштує 15-30 хвилин простою і кілька деталей браку.
| Подія | Наслідок | Що доведеться зробити |
|---|---|---|
| Деталь провалилась | Втрачена деталь | Довирізати, шукати деталь у шлаку |
| Деталь нахилилась, голівка пройшла поруч | Ризик для наступних переходів | Зупинити програму, прибрати деталь |
| Зачіпання соплом | Зім'яте сопло, збитий датчик висоти | Замінити сопло, перекалібрувати датчик, перевірити центрування |
| Сильне зіткнення | Зсув оптики, пошкодження голівки | Діагностика голівки, можливий ремонт |
| Деталь стала під кутом при автоматичному розвантаженні | Зупинка розвантаження | Ручне втручання оператора |
Мікроперемички при лазерному різанні
Найпростіший і найпоширеніший спосіб утримати деталь: мікроперемички при лазерному різанні. Це короткі ділянки контуру, які лазер навмисно не прорізає. Деталь лишається з'єднаною з листом однією або кількома перемичками і не може ні провалитися, ні перекинутися. Після різання деталі виламують з листа вручну чи легким ударом.
Розмір і кількість перемичок підбирають під матеріал, товщину і газ. При азотному різанні під високим тиском, яке сильніше штовхає деталь, перемички часто роблять більшими або ставлять їх більше. Загальне правило таке: стільки перемичок і такого розміру, скільки потрібно, щоб деталь трималась, і не більше. Кожна зайва перемичка сповільнює виламування і залишає слід, який потім доводиться зачищати.
Види перемичок
Звичайна перемичка є простим непрорізаним проміжком контуру. Після виламування на кромці лишається невеликий виступ, який зазвичай знімають напилком чи шліфуванням. Існують і варіанти, коли перемичка формується так, що після виламування на деталі лишається не виступ, а невелика заглибина. Для деталей, де кромка видна або сполучається з іншою деталлю, це зручніше, бо не потрібна зачистка. Чи доступні такі варіанти, залежить від програми розкрою і системи ЧПК.
Окремо варто згадати так звані наноперемички. Тут лазер не зупиняється, а знижує потужність на короткій ділянці, і метал прорізається не на всю товщину. Деталь тримається тонким шаром металу біля нижньої кромки, а верхня кромка прорізана повністю. Такі деталі відокремлюються легше, слід на кромці менший, і їх можна ставити навіть на лінії спільного різу. Обмеження: на дуже тонкому металі цей прийом не працює, бо метал випаровується занадто швидко, тому його використовують переважно на середніх товщинах і лише на обладнанні, яке підтримує таку функцію.
Де ставити перемички
Перемичку краще розміщувати на прямій ділянці контуру, а не в куті і не на радіусі. На прямій ділянці слід легше зачистити, а деталь відламується рівніше. Якщо деталь потім гнеться, перемичку не ставлять на лінію гибу. Якщо кромка видима у виробі, перемичку переносять на ту сторону, яка буде прихована або однаково обробляється. Для довгих вузьких деталей перемички розподіляють уздовж довгої сторони, щоб деталь не вигиналась від тепла.
Як виламують деталі
Невеликі деталі з тонкого листа зазвичай виламують руками в рукавицях або легким ударом гумового молотка по листу. Для товстіших деталей або великої кількості перемичок використовують плоскогубці, долото чи спеціальні пристосування. Після виламування слід від перемички зачищають напилком, шліфувальною стрічкою або в галтувальному барабані разом з гратом. На серійному виробництві час на виламування і зачистку варто враховувати в собівартості так само, як час різання.
| Рішення | Як працює | Переваги | Недоліки |
|---|---|---|---|
| Мікроперемички | Короткі непрорізані ділянки контуру тримають деталь у листі | Просто, надійно, підходить для будь-якої програми | Слід на кромці, виламування вручну |
| Наноперемички | Метал прорізається не на всю товщину на короткій ділянці | Менший слід, легше відокремлення | Потрібна підтримка обладнанням, не для тонкого металу |
| Орієнтація деталі на ламелях | Деталь повертають так, щоб вона лягала на кілька зубців | Без слідів на кромці | Не завжди можливо при щільному розкрої |
| Порядок різання | Спочатку внутрішні контури, потім зовнішні, дрібне раніше великого | Деталь не тримається тільки на шматку, що вже відпав | Потребує уваги при програмуванні |
| Розташування точок входу | Вхід і вихід контуру ставлять там, де деталь має опору | Менше перекидань у момент замикання контуру | Потрібен ручний контроль у складних розкроях |
| Об'їзд вирізаних деталей | Голівка обходить або піднімається над вирізаним на переходах | Знижує ризик зіткнень | Довші холості переходи |
| Подрібнення великих вирізів | Великий внутрішній виріз ріжуть на шматки, що падають крізь ламелі | Немає великих шматків, що стоять під кутом | Додатковий час різання |
Розкрій дрібних деталей: що можна зробити в програмі
Розкрій дрібних деталей починається з розташування на листі. Більшість програм розкрою дозволяють обертати деталі так, щоб довга сторона йшла поперек ламелей. Тоді навіть вузька деталь лягає на кілька зубців і не провалюється. Для дуже дрібних деталей, які все одно менші за крок ламелей, без перемичок не обійтися.
Деякі програми вміють автоматично ставити перемички залежно від розміру деталі: дрібним одна-дві, середнім більше, а деталям понад певний розмір жодної. Таке правило зручно налаштувати один раз під свій верстат і метал, щоб програміст не розставляв перемички вручну на кожному розкрої.
Порядок різання
Внутрішні контури деталі, тобто отвори і вирізи, завжди ріжуть до зовнішнього. Інакше в момент різання отвору деталь уже вільно лежить на ламелях і може зсунутися, а отвір вийде не на місці. Дрібні деталі зазвичай ріжуть раніше великих, а деталі по краю листа так, щоб голівка не поверталась через уже вирізані ділянки.
Точки входу і виходу
Те, де починається і закінчується контур, впливає на поведінку деталі в останній момент різання. Якщо контур замикається на тому боці, де деталь не має опори, край опускається, а протилежний піднімається. Деякі програми розкрою моделюють, як поводитиметься деталь після різання, з урахуванням її ваги, геометрії, тиску газу і положення на ламелях, і пропонують точки входу та маршрут голівки, при якому вона не проходить над вирізаними деталями. Але навіть без такої функції досвідчений програміст може розставити входи вручну на основі тих самих міркувань.
Холості переходи і об'їзд
Більшість зіткнень трапляється не під час різання, а на холостих переходах, коли голівка швидко перелітає від однієї деталі до іншої над уже вирізаним полем. Тут допомагають функції ЧПК: маршрут з об'їздом вирізаних контурів або підйом голівки на безпечну висоту перед переходом. Підйом додає час, але на розкроях з великою кількістю дрібних деталей цей час окупається відсутністю аварій.
Попередній прокол
Деякі системи керування дозволяють спочатку пробити всі точки проколу на листі, а потім повернутися і різати контури. Це розподіляє нагрів у часі: лист не перегрівається на одній ділянці, дрібні деталі менше деформуються і рідше піднімаються. Особливо корисно це на розкроях, де на невеликій площі зібрано багато дрібних деталей з отворами.
Спільний різ для дрібних деталей
Спільний різ, коли дві сусідні деталі розділяє одна лінія, економить метал і час. Для простих прямокутних деталей це вдале рішення. Але на розкроях з дрібними деталями складної форми спільний різ підвищує ризик перекидання, бо деталь втрачає опору з кількох боків одночасно. Крім того, спільний різ вимагає суворого порядку різання. Тому для дрібних деталей його застосовують обережно і переважно на повторюваних розкроях, де поведінку деталей уже перевірено.
При спільному різі важливо, щоб після завершення групи деталей голівка відходила від них, а не поверталась через уже вирізане поле. Інакше ризик зачепити деталь, що піднялась, різко зростає.
Стан робочого столу
Ламелі поступово обростають шлаком, зубці обгорають і стають нерівними. Лист на такому столі лежить нерівно, а дрібна деталь, що потрапила на обгорілий зубець, нахиляється навіть там, де на новому столі лягла б рівно. Регулярне чищення і заміна ламелей зменшує кількість перекидань без жодних змін у програмі.
Деякі цехи для серій дрібних деталей підкладають під лист сітку або ставлять ламелі з меншим кроком на окрему ділянку столу. Це допомагає, але сітка сама обгорає і потребує заміни, а розплав налипає на неї швидше.
Ламелі і їх обслуговування
Ламелі є витратним елементом. Їх періодично знімають, очищують від налиплого шлаку або міняють на нові. Часто вигідно не міняти весь комплект одразу, а переставляти ламелі: найбільш зношені з центральної зони, де ріжуть найчастіше, переносять на край столу, а нові ставлять у центр. Корисно також не різати весь час в одній і тій самій зоні столу, а розподіляти розкрій по всій площі.
| Стан ламелей | Що відбувається з деталями | Що робити |
|---|---|---|
| Нові, рівні зубці | Лист лежить рівно, дрібні деталі стабільні | Регулярний огляд |
| Наплави шлаку на зубцях | Лист піднімається, деталі хитаються | Очистити ламелі |
| Обгорілі, нерівні зубці | Деталі нахиляються навіть при правильній орієнтації | Замінити або переставити ламелі |
| Вигнуті ламелі | Нерівна висота листа, грат і зіткнення | Замінити |
Вплив газу і режиму
Тиск газу безпосередньо діє на деталь. Якщо дрібні деталі з тонкої нержавійки ріжуть азотом на високому тиску, розумно перевірити, чи можна його знизити без погіршення кромки або перейти на повітря. На вуглецевій сталі під киснем тиск значно нижчий, і деталі рідше вибиває струменем, але теплова деформація тонких деталей може бути помітнішою.
Тонкі довгі деталі гнуться від тепла. Якщо в розкрої багато таких деталей поруч, варто чергувати ділянки листа, щоб метал встигав охолонути, і розставляти перемички вздовж довгої сторони, а не тільки на кінцях.
Товщина металу і поведінка деталей
На тонкому листі до 1-2 мм дрібна деталь легка, і струмінь газу легко її підкидає. Крім того, тонкий лист сильніше деформується від тепла. Тут мікроперемички майже обов'язкові для дрібних деталей, а режими краще обирати з помірним тиском газу.
На середніх товщинах деталь важча і стабільніша, але її край, що піднявся, вже достатньо міцний, щоб зім'яти сопло. На товстому листі дрібна деталь рідко перекидається від газу, зате в момент відрізання вона може провалитися всією вагою, а шматки з великих отворів стають під кутом між ламелями. Для товстого металу важливіше правильно розбити великі вирізи і продумати маршрут голівки.
Дрібні деталі з різних металів
Нержавійку і алюміній ріжуть азотом під високим тиском, тож дрібні деталі з цих металів найчастіше страждають саме від газу. Алюміній до того ж легкий: деталь того ж розміру важить приблизно втричі менше за сталеву, і струмінь газу легше її зрушує. Для дрібних алюмінієвих деталей перемички зазвичай потрібні навіть тоді, коли аналогічну сталеву деталь можна різати без них.
Вуглецеву сталь під киснем ріжуть при нижчому тиску, і газ дрібні деталі майже не вибиває. Тут на перший план виходить тепло: кисневе різання дає більший нагрів, і тонкі деталі можуть вигинатися. Оцинкована сталь поводиться подібно до тонкої вуглецевої, але цинкове покриття додає бризок, які налипають на ламелі і з часом погіршують опору для деталей.
Захист голівки від зіткнень
Навіть при правильному розкрої повністю виключити ризик зіткнення неможливо, тому важливо, як поводиться верстат, коли воно все ж стається. Більшість сучасних систем з ємнісним датчиком висоти реагують на контакт сопла з металом і зупиняють рух. Деякі голівки мають механічне кріплення, яке при ударі зміщується і рятує оптику від серйозних пошкоджень. Конкретний набір функцій залежить від моделі голівки і системи керування, тому його варто уточнювати до покупки.
Після будь-якого спрацьовування захисту правильно не просто продовжити програму, а оглянути сопло, перевірити центрування і калібрування датчика висоти. Інакше наслідки зіткнення проявляться вже на наступних деталях: грат з одного боку, неточний розмір або нестабільний прокол.
Що робити, якщо деталі вже падають
Коли проблема виникла на конкретній програмі, перевірка зазвичай виглядає так:
- Подивитися, які саме деталі падають чи перекидаються, і чи вони менші за крок ламелей.
- Додати мікроперемички на ці деталі або збільшити наявні.
- Повернути деталі так, щоб довга сторона йшла поперек ламелей.
- Перенести точки входу на бік, де деталь має опору.
- Перевірити порядок різання: внутрішні контури раніше зовнішніх, дрібні деталі раніше великих.
- Увімкнути об'їзд вирізаних контурів або підйом голівки на переходах.
- Перевірити стан ламелей.
- Оцінити, чи можна знизити тиск газу.
Розкрій під автоматичне розвантаження
Якщо деталі знімає автоматика, вимоги до розкрою жорсткіші. Захоплювач розраховує на те, що деталь лежить рівно в тій площині, де її очікує система. Перекинута або зсунута деталь означає зупинку і ручне втручання. Тому для автоматизованих ліній розкрій планують так, щоб дрібні деталі або трималися перемичками, або групувалися в зоні, звідки їх знімає оператор, а великі деталі, які автоматика бере надійно, розташовувалися окремо.
Скільки коштують перемички
Перемички вирішують проблему випадання, але додають роботу після різання. Порахувати їх вартість можна так само, як вартість зачистки грату. Умовний приклад: на листі 300 дрібних деталей, на кожній по дві перемички. Якщо виламування і зачистка сліду займають 10 секунд на деталь, це 50 хвилин роботи на один лист. Якщо ж частину деталей вдалося повернути так, що перемички на них не потрібні, а на решті поставити по одній, час скорочується вдвічі.
Тому оптимізація перемичок має прямий економічний сенс. Мета не прибрати їх повністю, а поставити рівно там, де без них деталь впаде або перекинеться, і рівно стільки, скільки потрібно для цього металу і газу.
Хто відповідає за стабільність розкрою
На більшості виробництв розкрій готує програміст, а на верстаті працює оператор. Проблема дрібних деталей знаходиться якраз на межі їхніх зон відповідальності. Програміст бачить розкрій на екрані, але не бачить, як деталі поводяться на конкретних ламелях. Оператор бачить, які деталі падають, але часто не має доступу до налаштувань перемичок. Тому корисно, щоб оператор фіксував проблемні деталі і передавав їх програмісту, а програміст оновлював шаблони перемичок і порядку різання. Через кілька тижнів такої роботи кількість падінь і зіткнень помітно знижується.
Типові помилки при розкрої дрібних деталей
Найчастіша помилка полягає в тому, що перемички додають на всі деталі однаково, незалежно від розміру. У результаті великі деталі, яким перемички не потрібні, потім довго виламують, а найдрібніші все одно випадають, бо однієї перемички для них замало з огляду на тиск газу.
Друга помилка: щільний розкрій без урахування ламелей. Деталі розставлені так, щоб зекономити кожен сантиметр металу, але половина з них лежить уздовж ламелей і не має опори. Невелика втрата щільності розкрою на користь правильної орієнтації часто дешевша за брак і зупинки.
Третя: дрібні деталі ріжуть наприкінці програми, після великих. До цього моменту поле навколо них уже вирізане, лист втратив жорсткість, а голівка багато разів проходила над вирізаними контурами. Дрібне краще різати раніше, поки лист ще тримає форму.
Четверта: перемички ставлять на кути або на видимі кромки. Слід від перемички в куті складно зачистити, а на видимій кромці він псує вигляд виробу. Ще одна поширена ситуація: програма, яка добре працювала на одному металі, без змін переноситься на інший, наприклад з вуглецевої сталі на нержавійку з азотом під високим тиском, і дрібні деталі починають вибивати струменем.
Обладнання і функції, які спрощують роботу з дрібними деталями
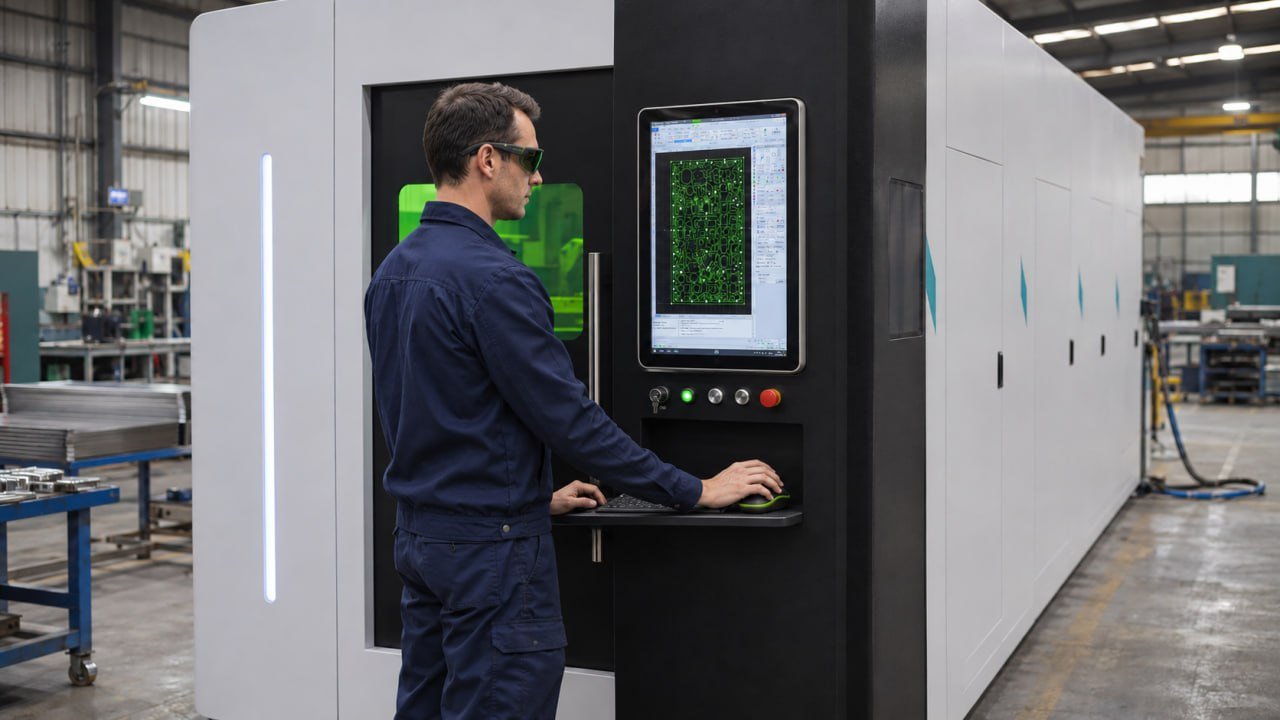
Більшість заходів реалізуються в програмі розкрою, але і верстат має значення. Корисні такі можливості: автоматичні мікроперемички в програмі розкрою, об'їзд вирізаних контурів на переходах, підйом голівки перед прискореними переміщеннями, захист голівки від зіткнень, стабільний ємнісний датчик висоти, який не «зривається» на дрібних деталях. Важливо також, щоб ламелі легко замінювалися, а не вимагали розбирання половини столу.
Якщо ваше виробництво регулярно ріже дрібні деталі, при виборі обладнання варто звертати увагу саме на ці функції системи керування і конструкцію столу. Порівняти моделі можна в розділі каталог лазерних верстатів з ЧПК на нашому сайті, а які функції програми потрібні під ваші розкрої, краще уточнити в нас перед покупкою.
На що дивитися при виборі верстата
| Що перевірити | Навіщо це потрібно |
|---|---|
| Функції мікроперемичок у програмі розкрою | Автоматичне розставлення перемичок за розміром деталі |
| Об'їзд вирізаних контурів і підйом голівки на переходах | Менше зіткнень на холостих переміщеннях |
| Захист голівки від зіткнень | Менші наслідки, якщо деталь все ж піднялась |
| Стабільність датчика висоти | Голівка не «зривається» на дрібних деталях і краях вирізів |
| Конструкція і крок ламелей, простота заміни | Краща опора для дрібних деталей, менше часу на обслуговування |
| Попередній прокол і керування порядком різання | Менше перегріву і деформації на щільних розкроях |
Дрібні отвори і вирізи всередині деталі
Шматки металу, що лишаються після вирізання отворів, поводяться так само, як дрібні деталі. Маленький кружок з отвору провалюється між ламелями без проблем. Середній, розміром з крок ламелей, може стати під кутом і зачепити голівку на наступному переході. Великий внутрішній виріз інколи ріжуть на кілька частин спеціальною послідовністю, щоб шматки падали крізь стіл, а не лишались стирчати. На деталі з багатьма отворами середнього розміру це помітно зменшує кількість зіткнень.
Збір і сортування дрібних деталей після різання
Коли деталі тримаються в листі на перемичках, весь скелет листа знімають зі столу разом з ними і виламують деталі вже на робочому столі. Це зручно: стіл верстата швидко звільняється для наступного листа, а виламування йде паралельно з різанням. Для дрібних деталей, які не тримаються перемичками і падають у піддон, корисно мати окрему ємність або сітку під зоною розкрою, щоб не шукати їх у шлаку.
Якщо на одному листі розкладено різні деталі для кількох замовлень, їх краще групувати на листі за замовленнями або за подальшою операцією. Тоді після виламування деталі не доведеться довго сортувати, а ризик змішати схожі за розміром деталі зменшується.
Порядок дій для нового розкрою з дрібними деталями
Коли на виробництво приходить нове замовлення з великою кількістю дрібних деталей, корисно не запускати одразу весь лист, а пройти кілька кроків:
- Визначити, які деталі ризиковані за розміром і формою відносно кроку ламелей.
- Повернути деталі довгою стороною поперек ламелей там, де дозволяє розкрій.
- Розставити мікроперемички на ризикованих деталях, на прямих ділянках, подалі від кутів і видимих кромок.
- Перевірити порядок різання і точки входу.
- Увімкнути об'їзд вирізаних контурів або підйом голівки на переходах.
- Вирізати пробний фрагмент розкрою і подивитися, як поводяться деталі.
- Зберегти перевірені налаштування як шаблон для подібних замовлень.
Поширені запитання
Чому дрібні деталі падають або перекидаються при лазерному різанні?
У момент, коли лазер замикає контур, деталь опирається тільки на зубці ламелей під нею. Якщо вона менша за крок ламелей або лежить на одному зубці, вона провалюється чи нахиляється. Додатково її штовхає струмінь газу, а тонкі довгі деталі вигинаються від тепла.
Які деталі вважаються ризикованими за розміром?
Точної межі немає, вона залежить від кроку ламелей і форми деталі. Ризикованою вважають деталь, у якої хоча б один розмір порівнянний з кроком ламелей або менший за нього. Деталі складної форми, наприклад Г-подібні кронштейни, перекидаються частіше за компактні пластини того ж розміру.
Що таке мікроперемички при лазерному різанні?
Це короткі ділянки контуру, які лазер навмисно не прорізає. Деталь лишається з'єднаною з листом і не може ні провалитися, ні перекинутися, а після різання її виламують вручну чи легким ударом.
Чим наноперемички відрізняються від мікроперемичок?
У наноперемичці лазер не зупиняється, а знижує потужність, і метал прорізається не на всю товщину. Слід на кромці менший, деталь відокремлюється легше. На дуже тонкому металі прийом не працює, і потрібна підтримка цієї функції обладнанням.
Чи обов'язкові мікроперемички для всіх дрібних деталей?
Ні. Якщо деталь можна розташувати так, щоб вона надійно лягала на кілька зубців ламелей, і її не штовхає газом, перемички не потрібні. Їх ставлять там, де без них деталь провалюється або перекидається.
Де краще ставити перемички?
На прямій ділянці контуру, а не в куті і не на радіусі. Не на лінії гибу і не на видимій кромці. Для довгих вузьких деталей перемички розподіляють уздовж довгої сторони, щоб деталь не вигиналась від тепла.
Як зменшити слід від перемички?
Ставити мінімально необхідну кількість і розмір перемичок, розміщувати їх на прихованих ділянках кромки, а там, де це підтримує програма, використовувати перемички, що лишають заглибину, а не виступ.
У якому порядку різати контури, щоб деталі не зсувалися?
Внутрішні контури, тобто отвори і вирізи, ріжуть раніше зовнішнього. Дрібні деталі зазвичай ріжуть раніше великих, поки лист ще тримає форму, а деталі по краю листа так, щоб голівка не поверталась через уже вирізані ділянки.
Чому голівка частіше зачіпає деталі на холостих переходах?
Голівка швидко перелітає над уже вирізаним полем на невеликій висоті, і край деталі, що піднявся, опиняється на рівні сопла. Допомагають об'їзд вирізаних контурів і підйом голівки на безпечну висоту перед переходом.
Чи можна обійтися без перемичок, якщо зменшити тиск газу?
Іноді так, особливо на тонкому листі, де деталь вибиває саме газом. Але зниження тиску може погіршити кромку, тому рішення перевіряють на пробному різі. Для деталей, менших за крок ламелей, перемички залишаються найнадійнішим способом.
Як стан ламелей впливає на дрібні деталі?
На ламелях з наплавами шлаку чи обгорілими зубцями лист лежить нерівно, і дрібні деталі нахиляються навіть при правильній орієнтації. Регулярне чищення, заміна або перестановка ламелей зменшує кількість перекидань без змін у програмі.
Що перевірити після зіткнення голівки з деталлю?
Оглянути сопло, перевірити центрування променя, калібровку датчика висоти і стан захисного скла, інколи положення фокуса. Інакше наступні деталі підуть з гратом, неточним розміром або нестабільним проколом.
Що робити з деталями, що вже провалились під стіл?
Їх збирають при очищенні піддону. Але якщо деталі регулярно провалюються, краще змінити програму, ніж щоразу довирізати втрачене.
Чим можемо допомогти ми в LaserSvit
Ми постачаємо волоконні лазерні верстати для різання металу і під час пусконалагодження показуємо операторам і програмістам, як налаштувати мікроперемички, порядок різання та переходи голівки, щоб дрібні деталі не падали і не ставали причиною зіткнень.
Наші переваги: консультація з вибору верстата і програмного забезпечення під ваші розкрої, пусконалагодження і навчання операторів, налаштування режимів, гарантійне і післягарантійне обслуговування, запчастини й витратні матеріали, у тому числі сопла і ламелі, технічна підтримка українською мовою.
Якщо на вашому верстаті дрібні деталі падають чи перекидаються або ви обираєте обладнання під серійний розкрій дрібних деталей, телефонуйте нам або залишайте заявку на сайті.

Написати коментар