
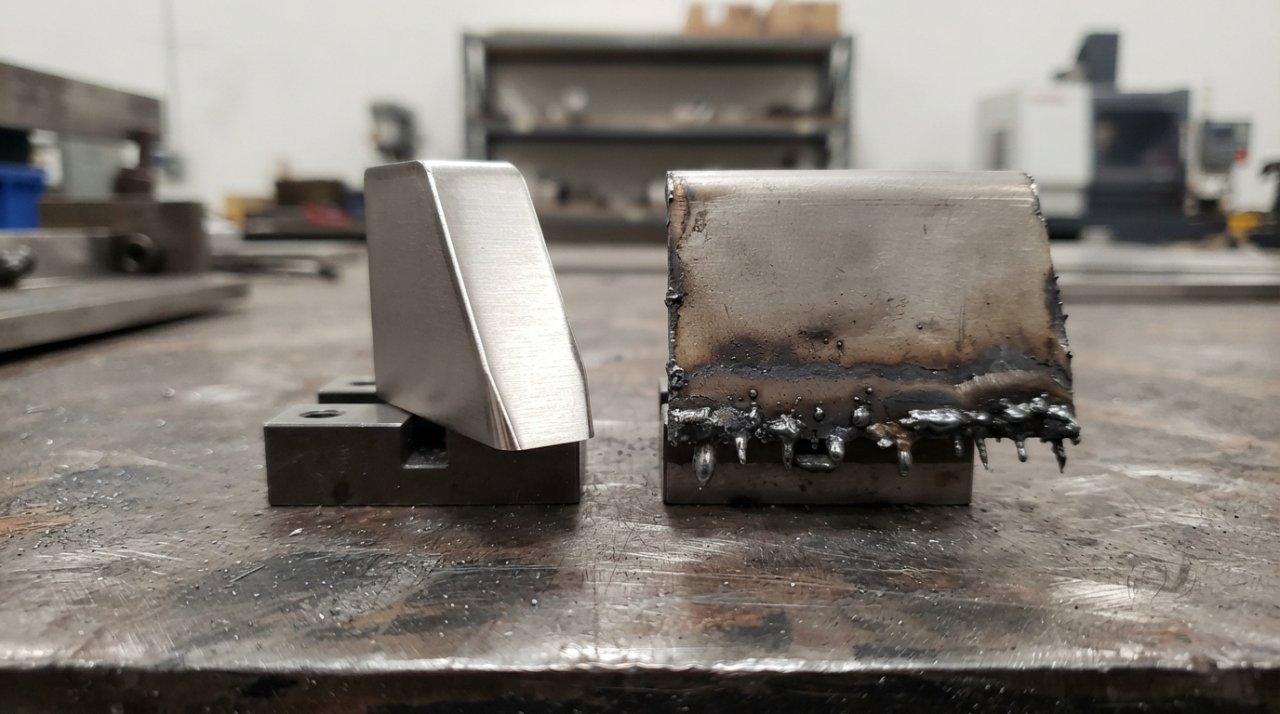
Грат після лазерного різання виглядає як застиглі краплі або бахрома металу на нижній кромці деталі. Іноді його можна збити нігтем, іноді доводиться знімати болгаркою. Різниця між цими двома випадками підказує, що саме пішло не так у режимі. Оператори часто одразу крутять потужність або швидкість, хоча першим кроком має бути перевірка фокуса, сопла і газу: ці три речі дають більшість дефектів кромки і не потребують змін у таблиці режимів.
Зміст
- Звідки береться грат
- Як визначити причину за виглядом грату
- Фокус: перше, що варто перевірити
- Сопло і центрування променя
- Газ: тиск, витрата і чистота
- Захисне скло
- Швидкість і потужність
- Стан металу
- Задирки на лазерному різі: чим вони відрізняються від грату
- Ламелі робочого столу і плоскість листа
- Грат на різних металах
- Грат при різанні труб і профілю
- Типові помилки при боротьбі з гратом
- Як оцінюють якість кромки
- Як покращити кромку після лазера, якщо грат уже є
- Порядок пошуку причини на практиці
- Щоденний контроль, який зменшує кількість грату
- Коли грат пов'язаний з можливостями верстата
- Поширені запитання
- Чим можемо допомогти ми в LaserSvit
Для виробництва грат означає зайву операцію. Деталь треба зачистити перед фарбуванням, зварюванням або складанням, а на серії з кількох сотень деталей це години роботи і додаткова собівартість. Тому розумно розібратися не лише з тим, як прибрати грат, а й з тим, чому він з'являється саме на вашому металі і вашому режимі.
Звідки береться грат
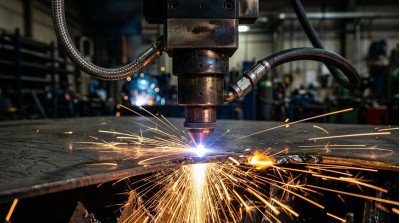
Лазер розплавляє метал у вузькій щілині, а струмінь газу з сопла має винести весь розплав через нижню частину різу. Поки газ встигає це зробити, кромка виходить чистою. Якщо розплаву стає більше, ніж газ здатен видути, або розплав стає надто в'язким і тягнеться за кромкою, частина металу застигає знизу. Це і є грат.
Звідси дві групи причин. Перша: у щілину потрапляє забагато тепла, розплав перегрітий і налипає на кромку. Друга: тепла замало або газ працює слабко, розплав не встигає вийти і застигає кульками. Зовнішній вигляд дефекту в цих двох випадках різний, і саме по ньому найпростіше орієнтуватися.
На утворення грату впливають також в'язкість і поверхневий натяг розплаву. Рідкий розплав легко видувається з різу. Густий чіпляється за кромку, і навіть сильний струмінь газу не завжди його знімає. В'язкість залежить від марки металу, температури розплаву і газу: розплав нержавійки під азотом поводиться інакше, ніж розплав вуглецевої сталі під киснем, де частина металу згоряє з утворенням оксидів.
Кисневе і азотне різання: різний механізм
При різанні киснем залізо окиснюється, і ця реакція сама виділяє тепло. Лазер фактично запускає горіння, а значна частина енергії для розплавлення надходить від реакції. Тому на кисні важливо не перегріти метал: якщо тепла забагато, горіння розходиться ширше за промінь, кромка оплавлюється, а знизу прикипає щільний грат.
При різанні азотом реакції немає. Уся енергія надходить від лазера, а азот лише видуває розплав і захищає кромку від окиснення. Тут грат частіше пов'язаний з недостатнім тиском газу або нестачею потужності, а розплав, що не вийшов, застигає тонкими сріблястими нитками або темними «бурульками».
Як визначити причину за виглядом грату
Для вуглецевої сталі, яку ріжуть киснем, картина приблизно така. Якщо грат щільний, прикипілий до кромки, а на поверхні різу видно оплавлення, деталь перегріта. Таке трапляється при надто низькій швидкості, завеликій потужності або зависокому тиску кисню. Якщо ж знизу висять окремі кульки чи тонка смужка, яку можна відірвати руками, енергії недостатньо: швидкість завелика або потужність замала.
При різанні азотом (нержавійка, алюміній, тонка вуглецева сталь) все виглядає інакше. Перегрів дає темні звисаючі «бурульки» вздовж нижньої кромки. Нестача енергії проявляється дрібним гострим сріблястим гратом, нахиленим проти напрямку різання. Логіка корекції для азоту часто протилежна кисневому різанню: там, де на кисні допомагає зниження тиску, на азоті зазвичай потрібно його підвищити.
| Вигляд дефекту | Газ | Імовірна причина | Що перевірити і змінити |
|---|---|---|---|
| Щільний прикипілий грат, оплавлена кромка | Кисень | Перегрів | Фокус, потім збільшити швидкість, знизити тиск кисню або потужність |
| Кульки чи смужка, що легко відривається | Кисень | Нестача енергії | Фокус, потім підвищити тиск чи потужність, або знизити швидкість |
| Темні звисаючі «бурульки» | Азот | Перегрів | Фокус, потім підвищити тиск, знизити потужність або збільшити швидкість |
| Дрібний гострий сріблястий грат | Азот | Нестача енергії | Фокус, потім підвищити потужність, скоригувати тиск або знизити швидкість |
| Грат лише з одного боку контуру | Будь-який | Промінь не по центру сопла або пошкоджене сопло | Центрування, огляд і заміна сопла |
| Грат тільки на кутах і дрібних елементах | Будь-який | Локальний перегрів | Сповільнення на кутах, імпульсний режим, петлі на гострих кутах |
| Грат з'являється поступово протягом зміни | Будь-який | Забруднення захисного скла, знос сопла, падіння тиску | Огляд скла і сопла, перевірка газу |
| Грат лише на окремих ділянках листа | Будь-який | Нерівний лист, забиті ламелі, іржа чи фарба на поверхні | Стан ламелей, плоскість і поверхня листа |
Таблиця дає напрямок, а не готові цифри. Конкретні значення залежать від потужності джерела, діаметра сопла, марки і стану металу, тому кожну зміну варто робити по одному параметру і перевіряти на тестовому різі.
Фокус: перше, що варто перевірити
Положення фокуса змінює ширину щілини, густину енергії на різних глибинах листа і те, як газ проходить крізь різ. Зміщений фокус дає грат навіть тоді, коли решта режиму підібрана правильно. Тому, перш ніж міняти швидкість чи потужність, варто переконатися, що фокус стоїть там, де передбачено таблицею для цієї товщини.
Фокус може «піти» з кількох причин: забруднене захисне скло (воно нагрівається і змінює заломлення), збита калібровка ємнісного датчика висоти, лінза, що зсунулась після удару голівки. На голівках з автофокусом варто звіряти фактичне положення з тим, що показує система, особливо після заміни скла чи сопла.
Позитивний і негативний фокус
Для кисневого різання вуглецевої сталі фокус зазвичай розташовують на поверхні листа або трохи вище. Для азотного різання нержавійки і алюмінію його часто опускають всередину листа, щоб щілина знизу була ширшою і газ краще виносив розплав. Якщо на азоті залишити «кисневе» положення фокуса, щілина знизу вийде вузькою, розплав не встигне вийти, і грат майже гарантований. Тому при зміні газу чи матеріалу таблицю режимів варто брати саме під цей газ, а не коригувати попередню.
Як перевірити фокус без спеціальних приладів
Найпростіший спосіб: серія коротких ліній на пластині з поступовою зміною положення фокуса, наприклад з кроком 0,5 мм. Лінія з найвужчим і найрівнішим слідом показує точку, де промінь сфокусований на поверхні. Від неї вже відраховують зміщення, яке вимагає таблиця режимів. Таку перевірку варто робити після заміни лінзи, після зіткнення голівки і періодично в плановому порядку.
Сопло і центрування променя
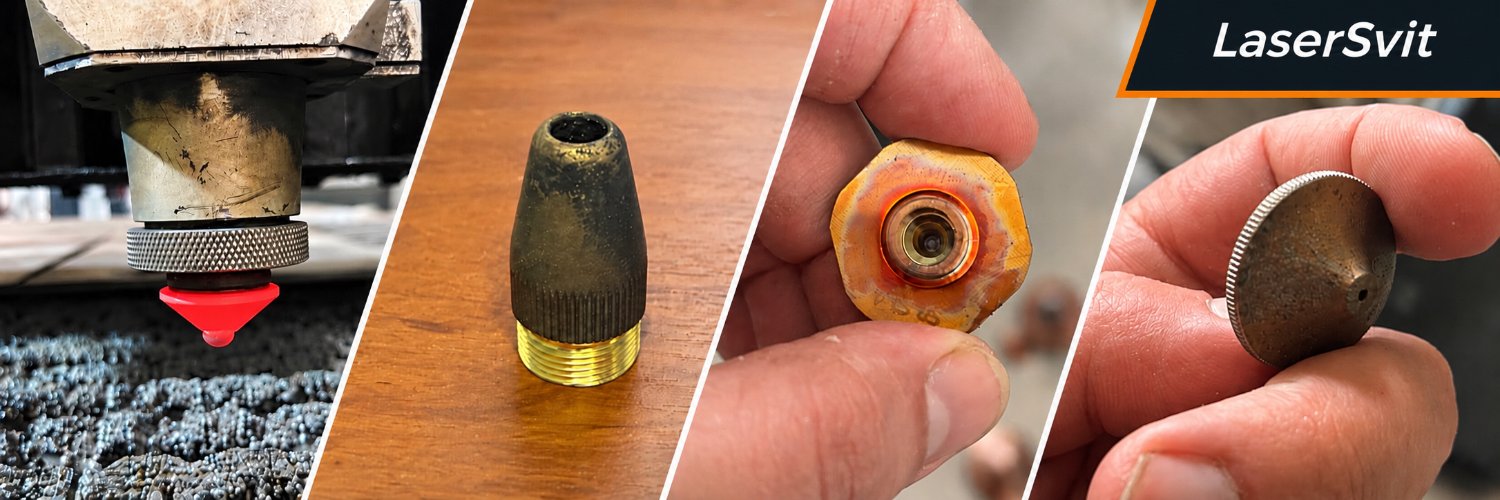
Сопло формує струмінь газу. Якщо його отвір забризканий, зім'ятий після зіткнення чи просто зношений, струмінь стає несиметричним. Типова ознака: грат з'являється з одного боку контуру або тільки при русі в певному напрямку. Те саме буває, коли промінь проходить не по центру отвору сопла.
Центрування перевіряють відбитком на скотчі: на торець сопла клеять прозорий скотч і дають короткий імпульс малої потужності. Пропалена точка має бути рівно в центрі кола. Якщо вона зміщена, голівку юстують і повторюють перевірку. Сопло з видимими наплавами краще замінити, ніж чистити, бо деформацію отвору на око не завжди видно.
Одинарне чи подвійне сопло
Сопла бувають одношарові та двошарові. Двошарові зазвичай використовують для кисневого різання вуглецевої сталі: така конструкція допомагає зменшити грат і шлак. Одношарові частіше ставлять для азотного різання нержавійки і алюмінію, де потрібен сильний прямий струмінь для виносу розплаву. Якщо після переходу з кисню на азот забули поміняти сопло, грат нерідко пояснюється саме цим.
Діаметр сопла
Сопло меншого діаметра дає швидший і щільніший струмінь, який добре очищує різ на тонкому листі. Сопло більшого діаметра дає ширший потік, потрібний на товстому металі, де розплаву багато і щілина глибока. Сопло, замале для товщини, не винесе весь розплав. Завелике зменшить швидкість струменя, і на тонкому листі з'явиться грат через слабке видування.
| Ознака на соплі | Що відбувається з різом | Що робити |
|---|---|---|
| Наплави металу на торці | Несиметричний струмінь, грат з одного боку | Замінити сопло |
| Деформований або овальний отвір | Нестабільний різ, кромка нерівна | Замінити сопло, перевірити причину зіткнення |
| Нагар і потемніння | Погіршення якості протягом зміни | Огляд частіше, заміна за графіком |
| Витік газу на з'єднанні з голівкою | Падіння тиску в зоні різу | Замінити прокладку чи ущільнення |
Газ: тиск, витрата і чистота
Нестача газу дає грат так само надійно, як і неправильна потужність. Причому манометр на редукторі може показувати потрібний тиск, а в голівці його вже не вистачає: тонкі шланги, довга магістраль, слабкий редуктор чи балон, що закінчується, обмежують витрату. На товстому металі відчутною буває навіть невелика зміна тиску.
Чистота газу теж має значення. Кисень з домішками гірше підтримує реакцію горіння, і на товстій сталі це відразу видно по кромці. Азот недостатньої чистоти дає не стільки грат, скільки потемніння кромки нержавійки. Стиснене повітря з маслом і вологою псує захисне скло, а вже воно зсуває фокус. Детальніше про вибір газу ми писали в статті Азот, кисень чи повітря: який газ обрати для лазерного різання.
Як перевірити тиск у голівці
Якщо є підозра, що тиску не вистачає саме під час різання, корисно порівняти показання манометра в момент різу з показаннями в спокої. Помітне падіння під навантаженням вказує на обмеження витрати: замалий діаметр магістралі, перетиснутий шланг, засмічений фільтр або редуктор, який не тягне потрібну витрату. На балонах грат часто з'являється в кінці балона, коли тиск падає нижче робочого, і виглядає це як «раптове» погіршення якості без жодних змін у режимі.
Стиснене повітря
Різання повітрям дешеве, але вимогливе до підготовки повітря. Масло і волога з компресора осідають на захисному склі, і воно поступово мутніє. Наслідок: падіння потужності в зоні різу і зміщення фокуса, які проявляються саме як грат. Тому при різанні повітрям осушувач і фільтри не можна вважати необов'язковими, а захисне скло доводиться оглядати частіше, ніж на азоті з балонів.
Захисне скло
Захисне скло стоїть між оптикою і зоною різу і першим приймає на себе бризки та дим. Навіть невелика пляма на склі поглинає частину випромінювання, скло нагрівається, і його оптичні властивості змінюються. Промінь втрачає потужність і фокусується не там, де має. Зовні це виглядає як поступове погіршення кромки протягом зміни.
Скло оглядають на початку кожної зміни і після роботи з товстим металом, де бризок більше. Легкий наліт знімають безворсовою серветкою з ізопропіловим спиртом. Якщо після чищення скло не стає прозорим, на ньому видно точки прогару або тріщини, його міняють. Тримати запас захисного скла на виробництві дешевше, ніж зупиняти верстат через одне скло.
Швидкість і потужність
Тільки після перевірки фокуса, сопла і газу має сенс коригувати швидкість і потужність. Перегріту кромку зазвичай виправляє підвищення швидкості або зниження потужності. Холодну кромку з кульками, навпаки, зниження швидкості або додавання потужності. Змінювати варто невеликими кроками і по одному параметру, інакше незрозуміло, що саме допомогло.
Кути і дрібні елементи
На прямих ділянках кромка може бути чистою, а на кутах з'являється грат або вириви. Причина в тому, що при проходженні кута голівка сповільнюється, а потужність лишається тією ж, тож метал у куті перегрівається. Те саме стосується елементів, розмір яких менший за товщину листа: тепло з них не встигає відводитись. Тут допомагають функції системи ЧПК: зниження потужності пропорційно швидкості, перехід в імпульсний режим на кутах, петлі на гострих кутах (голівка робить маленьке коло у відході і повертається на контур без зупинки).
Імпульсний режим
Для дрібних отворів, вузьких перемичок і гострих кутів корисно перейти з безперервного режиму на імпульсний. Короткі імпульси з паузами дають металу трохи охолонути між ними і зменшують перегрів. Швидкість різання при цьому падає, тому імпульсний режим зазвичай вмикають лише на проблемних елементах, а не на весь контур.
Стан металу
Іржа, товста окалина, фарба, маркування та бруд на поверхні листа створюють локальні гарячі точки і розсіюють промінь. На таких ділянках кромка виходить гіршою, навіть якщо режим підібрано правильно. Хімічний склад теж впливає: вміст кремнію, вуглецю та інших елементів змінює поведінку розплаву. Якщо одна партія металу ріжеться чисто, а інша тієї ж марки дає грат, варто порівняти сертифікати на метал і вести облік, який постачальник дає стабільний результат.
Окремо варто сказати про захисну плівку на нержавійці. Деякі плівки погано реагують на лазер: вони плавляться, відшаровуються біля кромки і заважають газу. Для лазерного різання випускають плівки, розраховані саме на цей процес. Якщо листи приходять з іншою плівкою, лист інколи кладуть плівкою донизу або знімають її на ділянці різання.
Задирки на лазерному різі: чим вони відрізняються від грату
Задирки на лазерному різі часто плутають з гратом, але це не завжди одне й те саме. Грат утворюється знизу з розплаву, який не вийшов. Задирки можуть з'являтися на верхній кромці від бризок під час проколу, у місцях мікроперемичок, які тримали деталь у листі, або на точці входу і виходу контуру. Кожен з цих випадків лікується по-своєму: бризки при проколі прибирають режимом проколу і висотою сопла, сліди від перемичок зменшують розміром і розташуванням перемичок, а точку входу виносять у відхід.
Точка входу і виходу
Місце, де промінь заходить у контур і виходить з нього, майже завжди помітне на кромці. Якщо вхід розташований прямо на контурі деталі, там лишається кратер від проколу і наплив металу. Тому вхід роблять у відході, з підвідною лінією, а на товстому металі підвідну лінію подовжують. Місце виходу краще ставити на прямій ділянці, а не в куті, де метал і так перегрівається.
Ламелі робочого столу і плоскість листа
Ламелі поступово заростають шлаком. Лист лягає на них нерівно, і під час руху голівки відстань від сопла до металу постійно змінюється. Датчик висоти частково це компенсує, але на тонкому металі нерівність дає грат локально, там, де лист підвернувся або провис. Крім того, розплав, що виходить знизу, вдаряється в забиту ламель і може прилипати назад до деталі. Регулярне чищення або заміна ламелей знімає цю причину.
Лист з внутрішніми напруженнями може вигинатися під час різання. Особливо це помітно на тонкому листі з великою кількістю вирізів. Якщо деталь у процесі піднімається над рівнем листа, відстань від сопла змінюється, і в цьому місці з'являється грат. Тут допомагає порядок різання, який чергує ділянки листа, і правильно розставлені мікроперемички.
Грат на різних металах
Вуглецева сталь під киснем дає грат, який найчастіше пов'язаний з перегрівом або нестачею енергії і добре виправляється режимом. На нержавійці під азотом розплав в'язкіший, і він охочіше чіпляється за нижню кромку, особливо на товщинах від кількох міліметрів. Тут важливі достатній тиск азоту, правильний діаметр сопла і фокус, зміщений глибше в лист, ніж для вуглецевої сталі.
Алюміній має низьку температуру плавлення і високу теплопровідність. Розплав алюмінію швидко застигає, тому грат на ньому утворюється легко, а прибирати його незручно: він в'язкий і мажеться при зачистці. На алюмінії важливо, щоб тиск газу і швидкість дозволяли винести розплав до того, як він охолоне. Оцинкована сталь додає власну особливість: цинк біля кромки випаровується, і на ній частіше з'являються дрібні бризки.
Латунь і мідь відбивають значну частину випромінювання волоконного лазера. Їх ріжуть на верстатах з джерелами, що мають захист від відбитого променя, і з ретельно підібраними режимами. Грат на цих металах часто пов'язаний з нестабільним початком різу: поки метал не почав плавитися, частина енергії відбивається, і перші міліметри контуру проходять з нестачею потужності.
| Метал | Типовий газ | Характерний грат | На що звернути увагу |
|---|---|---|---|
| Вуглецева сталь | Кисень, на тонкому листі азот або повітря | Прикипілий при перегріві, кульки при нестачі енергії | Швидкість, тиск кисню, чистота кисню |
| Нержавіюча сталь | Азот | Сріблясті нитки, «бурульки» | Тиск азоту, фокус усередині листа, одношарове сопло |
| Алюміній | Азот | В'язкий, швидко застигає | Високий тиск, швидкість, фокус |
| Оцинкована сталь | Азот або повітря | Дрібні бризки біля кромки | Тиск газу, стан захисного скла |
| Латунь, мідь | Азот | На початку контуру | Джерело із захистом від відбиття, режим старту |
Товщина
Чим товщий лист, тим довший шлях розплаву до нижньої кромки і тим вужче вікно режимів, у якому кромка виходить чистою. На тонкому металі грат зазвичай виправляють однією корекцією швидкості. На товстому впливає все одразу: стан металу, чистота газу, фокус, стан ламелей. Тому на товстому листі зміни режиму варто робити ще дрібнішими кроками і перевіряти на зразку з тієї ж партії металу, з якої ріжуть замовлення.
Грат при різанні труб і профілю
На трубах грат утворюється не лише знизу, а й на внутрішній стінці протилежного боку. Коли промінь прорізає верхню стінку, частина розплаву і випромінювання потрапляє всередину труби і налипає на протилежну стінку. Для деталей, де внутрішня поверхня важлива, це окрема проблема. Її зменшують режимом, який не дає зайвої енергії після пробиття стінки, а в окремих випадках захисними вставками всередині труби.
На профілі з кутами, наприклад на квадратній трубі, грат частіше з'являється в зоні радіуса, де товщина стінки і кут падіння променя змінюються. Сучасні системи керування для труборізів дозволяють коригувати швидкість і потужність на кутах окремо від прямих ділянок.
Типові помилки при боротьбі з гратом
Найпоширеніша помилка: змінювати кілька параметрів одночасно. Оператор підвищує тиск, знижує швидкість і трохи зміщує фокус, кромка стає кращою, але незрозуміло, що саме спрацювало. Через тиждень на іншій партії металу все повторюється.
Друга помилка: компенсувати брудне скло чи зношене сопло потужністю. Потужність додали, грат зник, але верстат працює з запасом, якого вже немає. Як тільки скло замінять, режим стає перегрітим, і з'являється вже прикипілий грат.
Третя: використовувати одну таблицю режимів для металу від різних постачальників. Навіть у межах однієї марки сталь з різних заводів може різатися по-різному, тому для проблемних партій краще мати окремий збережений режим.
Як оцінюють якість кромки
Для термічного різання, до якого належить і лазерне, існує стандарт ISO 9013. Він описує якість поверхні різу через два основні параметри: відхилення від перпендикулярності кромки і шорсткість поверхні різу, і поділяє їх на чотири діапазони, де перший найвимогливіший. Допустимі значення залежать від товщини металу. Грат як окремий параметр у цих двох показниках не нормується, але на практиці замовник зазвичай вимагає, щоб кромка була без грату або з гратом, який легко видаляється.
Якщо замовлення передбачає певну якість кромки, корисно домовитися про неї заздалегідь і письмово: чи допускається грат, яка шорсткість потрібна, чи деталь далі йде під фарбування або зварювання. Від цього залежить режим різання, швидкість і вартість роботи.
Як покращити кромку після лазера, якщо грат уже є
Якщо партія вже нарізана, питання стоїть інакше: як покращити кромку після лазера з найменшими витратами. Вибір способу залежить від того, наскільки міцно тримається грат і скільки деталей потрібно обробити.
| Спосіб | Коли підходить | Обмеження |
|---|---|---|
| Ручне збивання, шабер, напилок | Слабкий грат, невелика кількість деталей | Довго на серії, нерівний результат |
| Кутова шліфмашина, шліфувальні круги | Прикипілий грат на окремих деталях | Ризик пошкодити розмір і поверхню |
| Галтування (барабан чи вібробункер) | Дрібні деталі великими партіями | Не для великих і важких деталей |
| Стрічкові і щіткові грато-зйомні машини | Серійне виробництво листових деталей | Окреме обладнання і місце в цеху |
Будь-яка з цих операцій додає час і собівартість, тому довгостроково вигідніше налаштувати режим так, щоб грату не було. Але для деталей з товстого металу, де ідеальну кромку отримати складно, зачистку часто закладають у технологію заздалегідь.
Скільки коштує зачистка
Порахувати це на своєму виробництві просто. Засікають, скільки часу займає зачистка однієї деталі, множать на кількість деталей у партії і на вартість години роботи працівника разом з витратними матеріалами. Наприклад, якщо зачистка займає 30 секунд, то на партії з 600 деталей це 5 годин роботи. Цифри умовні, але логіка показує, що навіть невелике покращення режиму, яке прибирає грат, швидко окупає час на підбір параметрів.
Порядок пошуку причини на практиці
Коли на деталях з'являється грат, а раніше на цьому ж режимі все було чисто, найшвидше працює така послідовність:
- Оглянути захисне скло і сопло, за потреби замінити.
- Перевірити центрування променя в соплі.
- Перевірити калібровку датчика висоти і фактичне положення фокуса.
- Перевірити тиск газу безпосередньо під час різання, рівень у балоні або роботу компресора.
- Подивитися на стан ламелей і плоскість листа.
- Порівняти метал з попередньою партією.
- Лише після цього коригувати швидкість, потужність і тиск у таблиці режимів.
Якщо ж грат з'являється на новому матеріалі чи новій товщині, режим доводиться підбирати заново: тестові різи з поступовою зміною одного параметра і збереження робочого варіанту в таблиці під конкретну марку і товщину.
Як вести тестові різи
Зручно вирізати на пластині з потрібного металу кілька однакових квадратів або смуг, змінюючи для кожного лише один параметр. Біля кожного зразка маркером записують значення, а після різання оглядають нижню кромку. Знайдений режим зберігають у таблиці з назвою, яка містить марку, товщину, газ і діаметр сопла. Так режим можна швидко знайти через місяць, а не підбирати повторно.
Щоденний контроль, який зменшує кількість грату
Більшість причин грату накопичуються поступово: скло мутніє, сопло зношується, ламелі заростають шлаком. Тому простий щоденний регламент дає більше, ніж будь-яке «ідеальне» налаштування раз на місяць:
- на початку зміни оглянути захисне скло і сопло;
- перевірити центрування після кожної заміни сопла;
- перевірити тиск і залишок газу перед роботою з товстим металом;
- раз на тиждень оглядати ламелі і чистити або міняти найбільш забиті;
- вести журнал режимів і фіксувати, на якому металі і з якими параметрами кромка виходить чистою.
Коли грат пов'язаний з можливостями верстата
Буває, що усунути грат налаштуваннями не вдається. Найчастіше це трапляється, коли метал ріжеться на межі можливостей джерела: при недостатній потужності на заданій товщині вікно режимів дуже вузьке, і будь-яка зміна стану металу чи газу дає дефект. Те саме з азотним різанням товстої нержавійки на джерелі невеликої потужності. Також впливає голівка: без автофокусу підібрати оптимальне положення фокуса для різних товщин складніше.
Якщо значна частина ваших замовлень припадає на товщини, де верстат стабільно дає грат, варто порівняти характеристики лазерних верстатів для різання металу з більшою потужністю або іншою комплектацією голівки. Для цих товщин потрібен верстат, у якого вони знаходяться в середині робочого діапазону, а не на його верхній межі.
Поширені запитання
Чому після лазерного різання з'являється грат?
Струмінь газу має винести весь розплав через нижню частину різу. Якщо розплаву більше, ніж газ здатен видути, або він надто в'язкий, частина металу застигає на нижній кромці. Причина буває у двох протилежних станах: перегрів або нестача енергії чи газу.
Як за виглядом грату зрозуміти причину?
На кисні щільний прикипілий грат з оплавленою кромкою вказує на перегрів, а кульки чи смужка, що легко відривається, на нестачу енергії. На азоті перегрів дає темні звисаючі «бурульки», а нестача енергії дрібний гострий сріблястий грат.
Що перевірити першим, коли з'явився грат?
Захисне скло, сопло, центрування променя, положення фокуса і тиск газу під час різання. Ці причини дають більшість дефектів кромки і не потребують змін у таблиці режимів. Швидкість і потужність коригують уже після них.
Чому грат з'явився, хоча режим не змінювали?
Найчастіша причина: забруднилось захисне скло, зносилося сопло, змінився тиск газу або прийшла нова партія металу. Тому пошук починають з витратних частин і газу, а не з таблиці режимів.
Чи допомагає підвищення тиску газу завжди?
Ні. На азоті підвищення тиску часто покращує видування розплаву. На кисні завеликий тиск посилює горіння, і кромка перегрівається, тому там грат іноді прибирають саме зниженням тиску.
Чому грат тільки з одного боку контуру?
Струмінь газу несиметричний: промінь проходить не по центру сопла або отвір сопла забризканий чи деформований. Перевіряють центрування відбитком на скотчі і замінюють сопло з наплавами.
Чому грат тільки на кутах?
На кутах голівка сповільнюється, а потужність лишається колишньою, тож метал перегрівається. Допомагає зниження потужності пропорційно швидкості, імпульсний режим на кутах або петлі на гострих кутах.
Яке положення фокуса потрібне для азоту і кисню?
Для кисневого різання вуглецевої сталі фокус зазвичай ставлять на поверхні листа або трохи вище. Для азотного різання нержавійки і алюмінію його часто опускають усередину листа, щоб щілина знизу була ширшою і газ краще виносив розплав.
Чим задирки на лазерному різі відрізняються від грату?
Грат утворюється на нижній кромці з розплаву, який не вийшов з різу. Задирки бувають на верхній кромці від бризок при проколі, у місцях мікроперемичок або на точці входу і виходу контуру, і усувають їх іншими способами.
Як прибрати грат, якщо партія вже нарізана?
Слабкий грат на невеликій кількості деталей знімають вручну шабером чи напилком, прикипілий болгаркою. Дрібні деталі великими партіями галтують, а на серійному виробництві листових деталей використовують стрічкові чи щіткові грато-зйомні машини.
Чи можна повністю уникнути грату?
На тонкому і середньому листі при правильно налаштованому режимі, чистій оптиці і стабільному газі кромка виходить практично без грату. На товстому металі невеликий грат іноді лишається, і його закладають у технологію як окрему операцію зачистки.
Чим можемо допомогти ми в LaserSvit
Ми постачаємо волоконні лазерні верстати для різання металу і під час пусконалагодження налаштовуємо режими під метали й товщини, з якими працює клієнт. Якщо на вашому обладнанні з'являється грат і не вдається знайти причину, розберемо ситуацію разом: від стану оптики і сопла до режимів і газу.
Наші переваги: консультація з вибору верстата під реальні задачі виробництва, пусконалагодження і навчання операторів, налаштування таблиць режимів, гарантійне і післягарантійне обслуговування, запчастини й витратні матеріали (сопла, захисне скло, кераміка), технічна підтримка українською мовою.
Хочете отримати чисту кромку без додаткової зачистки або підбираєте верстат під нові товщини? Телефонуйте нам або залишайте заявку на сайті, і ми підкажемо рішення під ваше виробництво.

Написати коментар